Общие положения
Наша компания окажет помощь каждой компании, которая намеревается внедрить V-процесс на своем предприятии. Мы дадим Вам рекомендации относительно толщины соответствующей пленки и предоставим Вам на пробу отрезки пленки, подходящие для Вашего производства.
Каждому производителю, работающий по V-процессу, необходим определенный набор знаний относительно параметров пленки.
Пластиковая пленка является побочным продуктом нефтехимии. Чаще всего используется полимерная полиэтиленовая пленка. Данная пленка обладает стандартными качественными характеристиками, имеет высокую плотность и высокую температуру плавления. Данные характеристики позволяют применять этот тип пленки в V-процессе. Способность данной пленки к глубокой вытяжке, однако, не является достаточной для формирования сложных контуров модели, поэтому была найдена добавка, благодаря которой пленка приобрела это необходимое качество.
Научные исследования показали, что благодаря добавлению этил-винилацетата (EVA), вида полимера, пленка приобретает желаемые качества. Используемая пленка является сополимером, т.е. смесью двух полимеров. В данном случае оптимальным является соотношение полиэтилен 82% и EVA 18%.
V-процесс ограничивает задачу пленки ее способностью вытягиваться и облегать углубления, поэтому в настоящее время вполне объяснимо стремление улучшить ее качество. За последнее время разработаны пленки с улучшенными свойствами глубокой протяжки. Параллельно ведется разработка такого типа пленки, который позволит ускорить процесс изготовления формы. Так, уже изготовлена черная пленка, абсорбирующая все тепловые лучи, что означает существенное снижение времени, затрачиваемого на ее разогрев.
ВНИМАНИЕ!
Одной из очень широко распространенных стандартных пленок является пленка PVC (поли-винил-хлорид). Эта пленка ни при каких обстоятельствах не может использоваться по V-процессу. При ее сгорании выделяется крайне ядовитый хлористый газ.
Толщина используемой пленки может колебаться от 0,040 и 0,125мм и зависит от высоты модели. Модель сложной формы требует использования более толстой пленки; для более простой, плоской модели часто достаточно пленка толщиной 0,050 мм.
Важным фактором является равномерная толщина используемой пленки. Допустимое отклонение составляет +\- 10%, т.е. максимальная толщина 0,70- миллимитровой пленки может составлять 0,077 мм, а минимальная — 0,063.
Для покровной пленки толщина 0,40 — 0,50 является достаточной. К покровной пленке не предъявляется высоких требований относительно способности к глубокой протяжке, поэтому процент EVA может быть ниже, что снижает стоимость пленки.
Следует отметить стремление производителей при внедрении V-процесса на своих предприятиях подготовить пленки различной толщины, чтобы иметь возможность использования оптимальной пленки для каждой модели.
Опыт показывает, что для обычного производство достаточно одного, максимум двух видов пленки. Более толстая пленка при сгорании выделяет больше газов, чем тонкая. Дефекты отливок, проявляющиеся в форме газовых раковин, в большинстве случаев могут быть нейтрализованы путем использования более тонкой пленки.
При выборе пленки следует также учитывать фактор экономичности, хотя доля затрат на пленку весьма мала.
Хранение пленки
Пленку следует хранить в упаковке, в которой она была доставлена. При возможности следует хранить пленку при нормальной комнатной температуре. Температура ни в коем случае не должна подниматься выше 40- 50°С. Если помещения с нормальной комнатной температурой не имеется, предпочтительнее хранить пленку в помещении с более низкой температурой.
Пластиковая пленка ни в коем случае не должна подвергаться воздействию прямых солнечных лучей. Ультрафиолетовое излучение разрушает полиэтилен.
Оптимальный способ хранения пленки: продеть в рулон штангу и подвесить пленку. Вторым способом, несколько уступающим первому, является следующий: поставить рулоны прямо. Третий способ: сложить рулоны в штабеля, между рулонами положить гофрированный картон или другой разделительный материал.
Рулоны пленки никогда не следует класть друг на друга. Но и в случае использования мягких разделительных материалов, следует следить за тем, чтобы нагрузка на нижние рулоны не была слишком велика.
В зависимости от условий хранения, пластиковая пленка имеет разный срок хранения. Безусловно, пленку можно хранить в течение 9 месяцев. Затем она начинает стареть и может потерять свою эластичность. Приэмаком старения является легкая желтизна.
При заказе небольшой партии у производителя может возникнуть проблема контроля качества. По этой причине партия пленки должна быть по возможности крупной, в соответствии с планируемыми объемами производства.
Устранение остатков пленки
Со временем накапливается большое количество отходов, так как при заливке испаряется лишь часть пленки. Отходы пленки можно устранить двумя способами. Отходы можно отвести в отвал вместе с прочими либо сжечь. Даже большое количество пленки сгорает практически без остатка. Тем не менее, на сжигание пленки требуется разрешение местной администрации, так как при сжигании пленки вырабатывается определенное количество окиси углерода — углекислого газа. Компания hws может предоставить Вам результаты испытаний относительно выделения газов при сгорании пленки.
Ядовитые характеристики смол, входящих в состав пленки
1. Карбамидная смола
Попадающий в организм формальдегид воздействует на печень и почки.
2. Винилхлоридная смола
Искусственные смолы и стабилизаторы обладают вредным воздействием.
3. Эпоксидная смола
Отвердители, амины, полиамиды и ацидангидриты негативно воздействуют на кожу.
Пластмасса при сгорании выделяет ядовитые газы.
Пластмасса при сгорании выделяет ядовитые газы.
| Меламиновая смола Карбамидная смола | Синильная кислота |
| Винилхлоридная смола | |
| Винилэден
Хлорид |
Хлорный газ |
| Полиэтилен
Полиэстер |
Мономер стирола |
| Полиэтилен | Парафин |
| Метакриловая смола | Мономер метилводорода |
4. Органическая материя
При сгорании винилхлоридной смолы вырабатывается хлорный газ, разъедающий даже металл.
.Хотя мягкие винилхлоридные смолы характеризуются превосходной термической пластичностью и легки в обработке, они вырабатывают газы опасные для здоровья человека, которые могут попасть на участки машин, не имеющие защитного покрытия,
История исследовательских работ
Целью одного из первых исследований было выявление оптимальных видов пленки для работы по V-процессу, Обратите внимание на приведённую ниже информацию. Рекомендуем Вам не использовать материалы, зарекомендовавшие себя как непригодные, Пленка является термопластичным продуктом, сравнимым с отверждаемыми искусственными смолами, используемыми в литейном производстве в качестве связующего. Некоторые типы пленки, предстапляющие особый интерес, перечислены в данной таблице;
| Тип пленки | Плотность г/см3 | Точка плавления | |
| Полиэтилен низкая плотность | 0,920 | 88-90 | |
| Полиэтилен высокая плотность | 0,960 | 94-97 | |
| Нейлон | 1,13 | 215-220 | |
| Полипропилен | 0,90-0,91 | 160-170 | |
| Ионоомер | 0,93-0,94 | 72-75 | |
| EVA (A) | 0,940 | 58 | Винилацетатовые 17% |
| EVA (A) | Винилацетатовые 14% | ||
| EVA (C) | Винилацетатовые14% | ||
| Поливинилхлорид (PVC) | 1,45 | 56-90 | |
| Поливиниловый спирт (PVC) |
1) Возможно возникновение дыр в пленке до достижения нужной температуры. Возможные причины данного явления:
a) Чужеродные тела в пленке вызывают концентрацию тепла
b) Неравномерное растяжение
c) Неверная температура
d) Неверная скорость охлаждения
e) Неверная скорость при разматывании рулона
f) Неравномерное смешение компонентов
g) Неверный состав либо неверное соотношение составляющих
2) Усадка пленки при нагревании по причине неверного отношения растяжения либо внутренней напряженности.
3) По причине неправильного хранения или неаккуратного обращения в пленке возникают тонкие участки.
Замечание: если использование пленки сопряжено с какими-либо
проблемами, рекомендуем Вам связаться с поставщиком.
Пленка EVA
1. Пленка EVA является сополимеризационной смолой на этиленовой основе (более 80%) плюс винилацетат (менее 20%).
2. EVA обладает термопластичными характеристиками; для деформации необходимо нагревательное устройство.
3. Смола для производства качественных пленок изготовляется на различных предприятиях химической промышленности. Речь идет о сополимере из этилена и винилацетата с содержанием винилацетата 16.5- 18,5%.
Pиc.7.17 Толщина н характеристики деформации пленки EYA
Условия испытания:
Ящик : (размер: 200мм )
Глубина 260-360мм Расстояние нагрева 150мм Пленка EVA 50, 75 и 100 мкм Винил-ацетат-этилен: 19%
4. При нагревании пленки можно наблюдать деформацию в 3 этапа. Лучшим состоянием считается вторая стадия деформации.
1 стадия: образование волн на пленке
2 стадия: волны исчезают, поверхность пленки напоминает зеркало.
Пленку следует наложить на модель в течение 10 сек.
3 стадия: при продолжении нагревания пленки возникают дыры,
пленка становится непригодной.
5. После принятия пленкой определенной формы она больше не может быть эластичной.
6. При выборе пленки определенной толщины следует руководствоваться формой контуров модели. На рис. 7.17 изображено соотношение между толщиной пленки и формообразованием. Чем толще пленка, тем выше ее деформируемость. Более толстая пленка вырабатывает большее количество газа при заливке и больше остатков сгорания.
7. Основные газы, выделяемые пленкой EVA:
Н2, Н20, С02, СНЗСООН, углеводород.
Для точности облегания контуров при наложении на модель чрезвычайно важными являются эластичные и пластические характеристики, которые в свою очередь зависят от химического состава пленки, температуры, толщины, напряжения при растяжении, скорости нагрузки, направления нагрузки, концентрации напряжения и т.д.
Данные качества были исследованы в ходе стандартных испытаний на растяжение, а также в ходе приближенного к практике производства тестирования.
Характер растяжения пленки исследовался на опытном образце длиной 40мм, шириной 10 мм и обычной плотности. Пленка подвергалась постоянному воздействию нагрузки 5, 9 и 30 кг\см2, и при определенной температуре производился замер растяжения в течение определенного времени.
Характеристики растяжения различных видов пленки представлены на рис. 7.2 и 7.3. Очевидно, что способность пленки к продольному растягиванию намного ниже, чем к поперечному.
Рис. 7.2 Эластичность при температуре 95°С
Рис.7.3 Эластичность при температуре 95°С
Эффект растяжения лучше всего демонстрирует иономер и хуже всего пленки PVC. Эластичность увеличивается по мере увеличения нагрузки и времени ее воздействия. Неравномерность кривых растяжения является результатом мономерных структурных изменений под воздействием нагрузки и температурных условий. При повышении температуры растяжение увеличивается, однако при нагревании также достигается точка, в которой происходит расплавление пленки.
Рис. 7.8 Растяжение пленки EVA при температу ре воздуха 115е
Рис.7.9 Растяжение пленки РСЛ при температу ре воздуха 115″
Процентное удлинение и пространственные отношения растяжения представлены в табл. 7.10 и 7.11. Данные показатели изменяются в зависимости от толщины пленки, т.е. повышаются при увеличении толщины пленки при неизменной нагрузке, хотя и имеются существенные рахшчил в зависимости от состава пленки. Пленники PVA, EVA и PVC демонстрируют относительно хорошую эластичность и сравнительно низкую стабильность
При низкой нагрузке 5 и 9 кг\см2 пленка PVA не деформируется, однако хорошо растягивается при 30 кг\см2. Данное качество ограничивает применение этого типа пленки при сложных (мелких) контурах модели, однако в то же время снижает опасность разрыва, в особенности на вентиляционных отверстиях модели. Для изготовления песчаных форм предпочтительными являются пленки с высокой способностью к растяжению. Требуемое растяжение устанавливается в зависимости от контуров модели
Рис.7.10 Степень растяжения различных видов пленки
Нагрузка кг/см2
| Тип пленки | 5,0 | 9,0 | 30,0 | |
| Иономер
Толщина 0,05мм |
Длина
Ширина |
53
68 |
55
130 |
75
319 |
| EVA (A) | Длина
Ширина |
65
160 |
100
328 |
300
568(разрыв) |
| EVA (B) | Длина
Ширина |
85
183 |
173
193 |
292 (разрыв)
420 (разрыв) |
| EVA (C) | Длина
Ширина |
40
170 |
63
205 |
200 (разрыв)
470 (разрыв) |
| PCV | Длина
Ширина |
28
68 |
47
118 |
173
328 |
| PVA | Длина
Ширина |
0
0 |
0
0 |
65
86 |
—разрыв пленки происходит до истечения 60 сек, предусмотренных на разогрев.
Толщина пленки 0,075мм
Температура воздуха 95С
Время разогрева 60 сек.
Рис.7.11 Степень растяжения пленки TVA различной толщины
Нагрузка кг/см2
| Толщина пленки, мм | 5,0 | 9,0 | 30,0 | |
| 0,05
(А) |
Длина
Ширина |
100
200 |
115
278 |
238
600 |
| 0,075
(А) |
Длина
Ширина |
65
160 |
100
328 |
300
568 |
| 0,05
(В) |
Длина
Ширина |
117
120 |
112
133 |
256
310 |
| 0,075
(В) |
Длина
Ширина |
85
183 |
172
193 |
292
420 |
| 0,05
(С) |
Длина
Ширина |
40
170 |
63
205 |
200
470 |
| 0,075
(С) |
Длина
Ширина |
113
302 |
123
338 |
250
358 |
Очень важным фактором ми.) ню гем плие гимнам деформируемое п. ппенки, а особенности но нремн и после заливки. ‘)лаетпмпое напряжение, остающееся н пленке, приводит к екруглеипю углом и невозможности передачи сложных контуров. По этой примппе эластичное напряжение пленки должно быть по возможности низким. Параметры пластичной деформируемости и ненки устанавливаются в соответствии с эластичным напряжением, остающемся д пленке.
Замер пластичной деформируемости (ПД) (в процентах) осуществляетеи следующим образом:
Степень растяжения после удаления груза
ПД= ———————————————————————————х 100
Степень растяжения с грузом
Индекс плавления служит для замера текучести жидкого материала и является мерной величиной обрабатываемости высокомолекулярного материала с большой молекулярной массой.
Таким образом, чем выше молекулярная масса, тем ниже вязкость плавления. Чем ниже показатель индекса плавления, тем выше молекулярная масса.
Одна из возможностей замера индекса плавки была выявлена опытным путём в Америке. Далее следует описание результатов испытания:
Цель тестирования:
Установка индекса для веса жидкой пластмассы (в граммах).
Температура 190°С
Усилие 2160г
Отверстие D 2,1 мм
длина 8,0
Время 10 мин
Замечание: 190°С- температура, применяемая для пленки EVA.
Качество пленки EVA и индекс плавления соотносятся следующим образом:
Повышение доли винилацетата при неизменном индексе плавления улучшает эластичность, гибкость, прочность и прозрачность пленки. При образном действии пленка становится неподатливой и неэластичной, увеличивается сопротивление изоляции, и снижаются расходы.
Увеличение индекса плавления для установленного количества иинилацезага означает снижение температуры плавления, повышение обрабатываемости и гладкости поверхности, а также снижение эластичности пленки. Снижение индекса означает увеличение молекулярного веса и, следовательно, увеличение ударной прочности и предела прочности.
Показатель растяжения расплавленной массы (ME) также является инд��ксом растяжения смолы при температуре плавления:
ME/(D/d)2 — 1\ х 100%
D диаметр венты (2,095мм)
d диаметр отрезка смолы (мм)
Расплавленная смола подается под напором через форсунку диаметром 2,095мм со скоростью 0,3 г\мм. На основании вышеуказанной формулы, ME встречается при любой скорости потока.
Напряжение плавления (МТ) является индексом напряжения смолы в точке плавления (сила тяги в зависимости от скорости тяги)
МТ = f (г) f: сила тяги
При повышения скорости тяги до границы разрыва ME и МТ становятся ME макс, и МТ макс.
Степень набухания (SR) является индексом эластичной энергии в точке плавления.
SR=(d\D- 1) х 100
D = диаметр венты (мм)
d = диаметр отрезка смолы (мм)
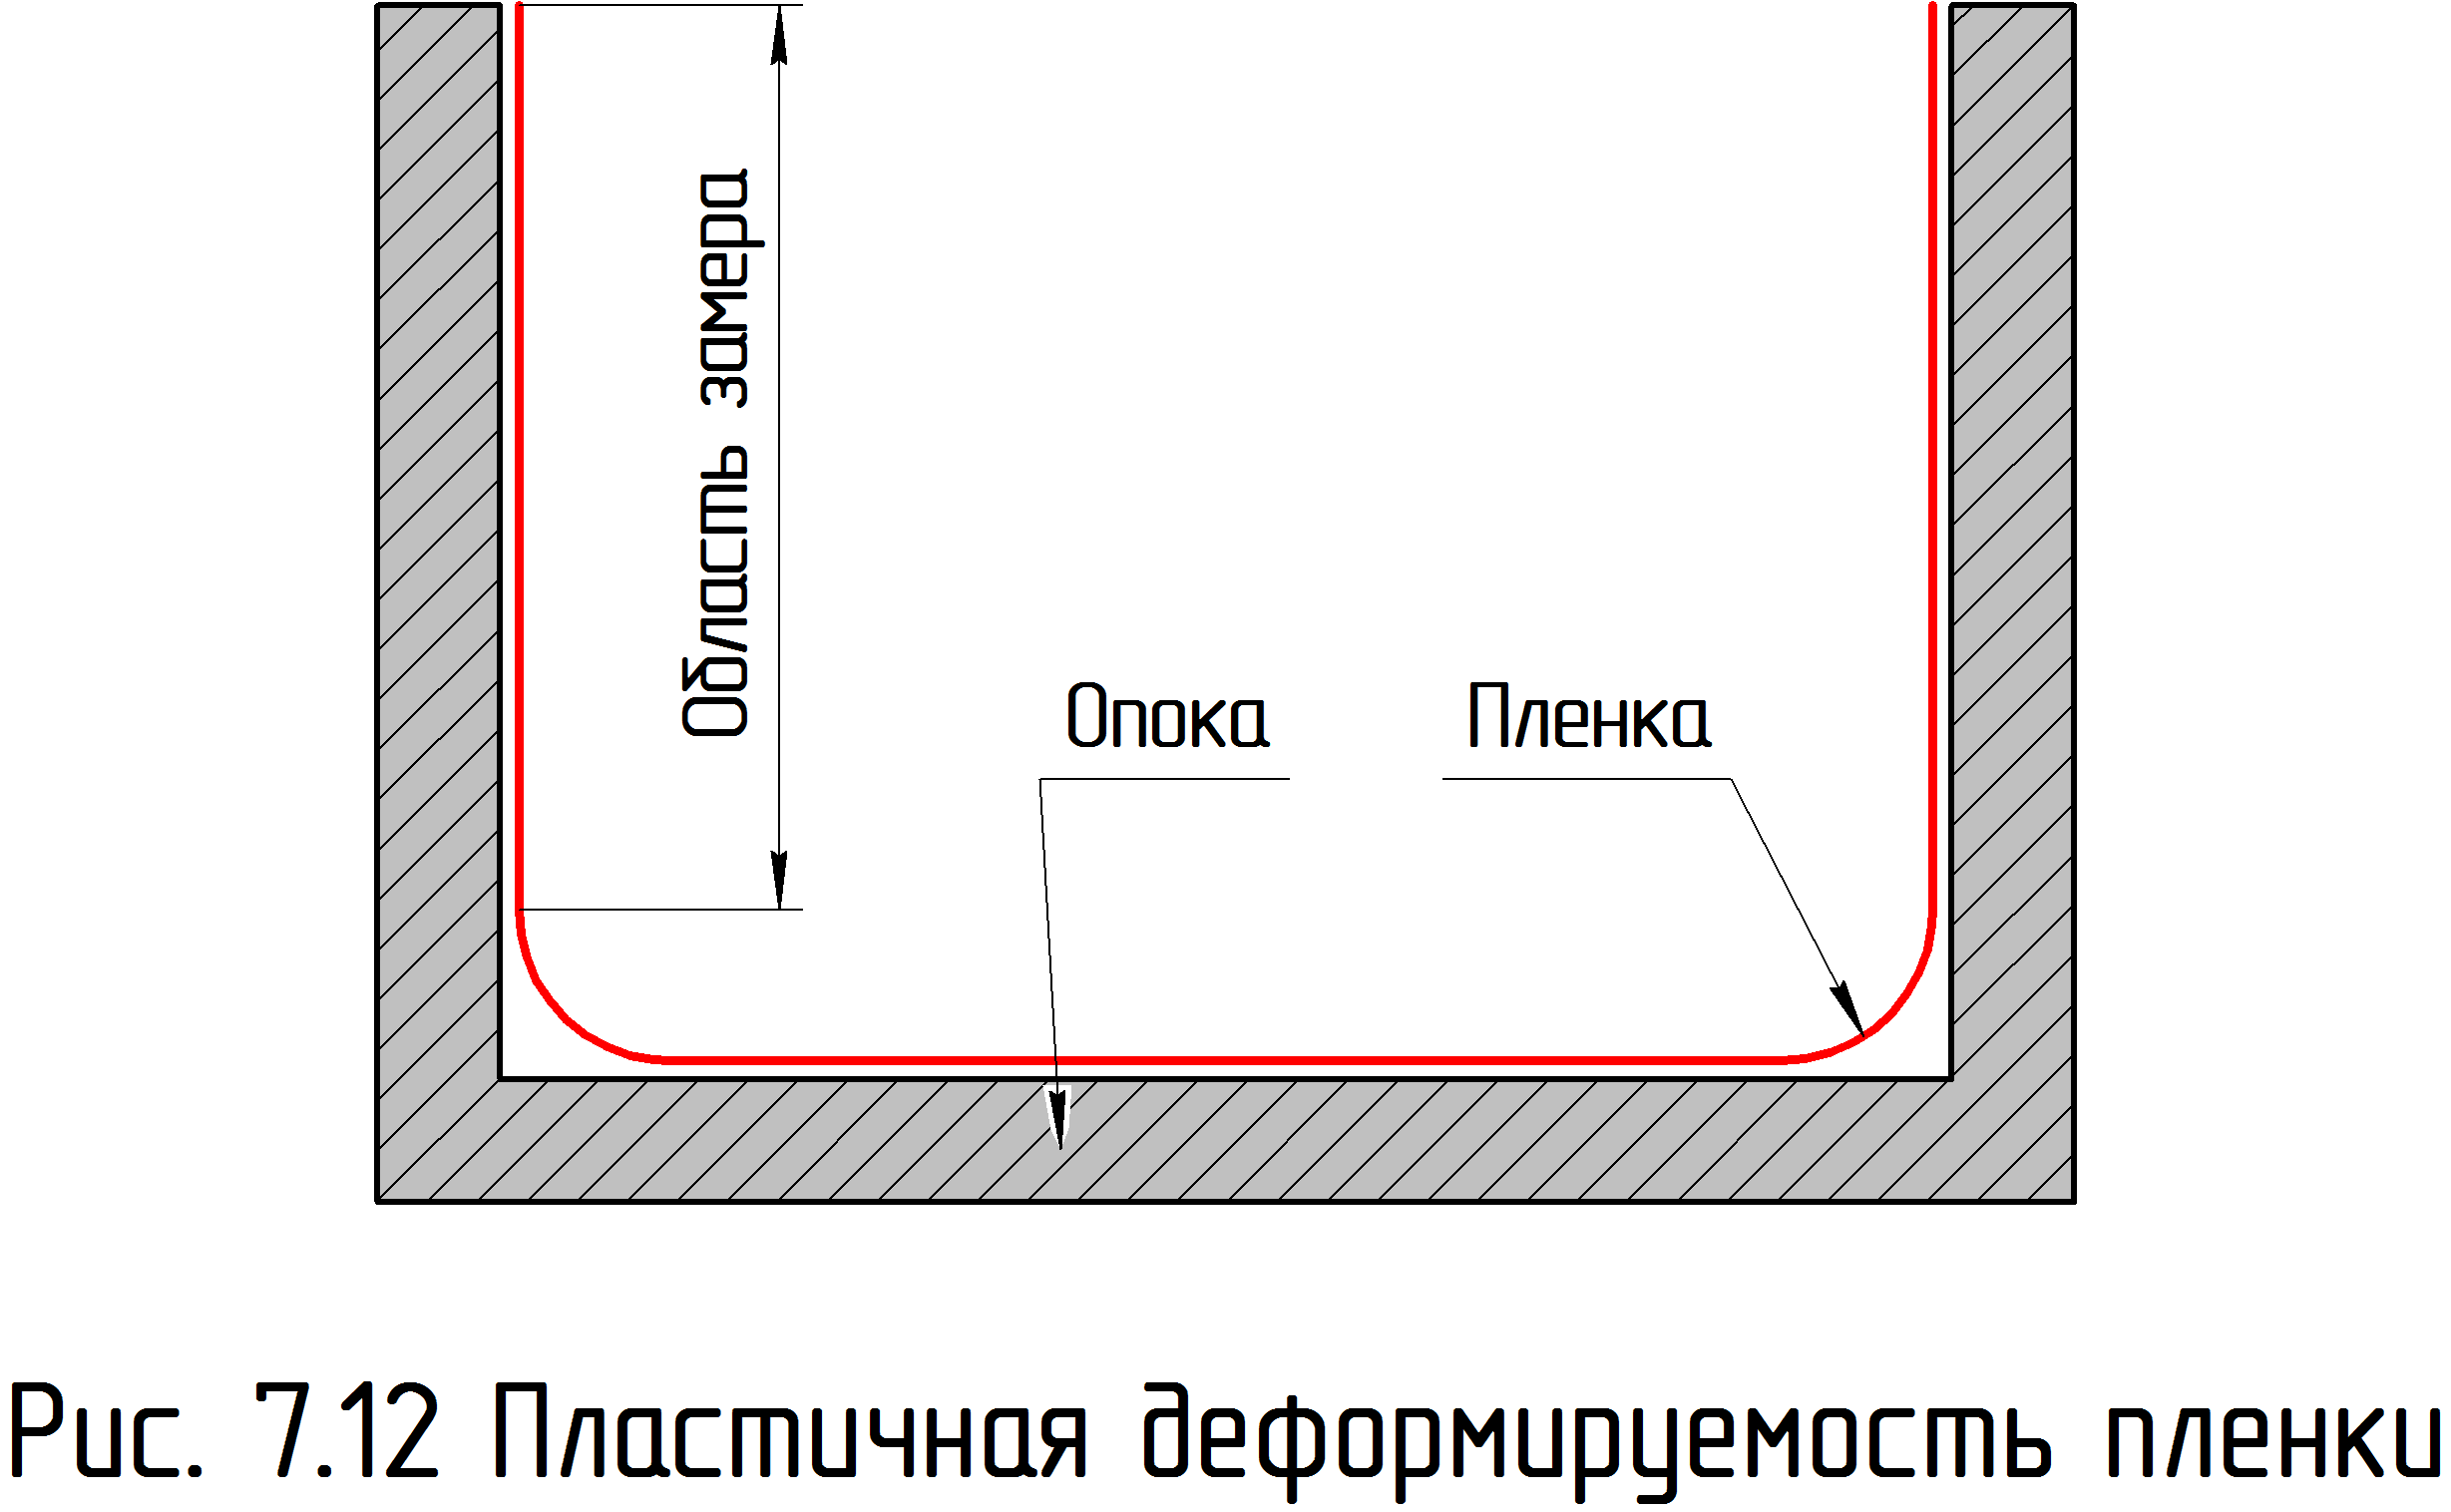
В дополнение к обычному тесту на растяжение с нагрузкой или без нее пластичность измеряется при использовании модели с квадратным отверстием 200×200мм и изменении глубины от 50 до 200мм. Модель оснащена двойной фундаментной плитой, что позволяет держать модель под вакуумом и протягивать разогретую пленку в полое пространство. После отключения вакуума глубина контакта модель-пленка замеряется (время подогрева 20, 40 и 60 сек.). При этом регистрируется постоянная деформируемость, как показано на рис. 7.12
При использовании полости глубиной 200 мм и разогреве пленки EVA до 87′ становится очевидным, что показатели, изображенные на рис. 7.13, зависят от времени, пониженного давления и прочности пленки. Увеличение пластичности является результатом повышения низкого давления, увеличения времени нагрева и толщины пленки.
Однако другие таблицы показывают, что более толстая пленка растягивается также хорошо или же лучше, чем более тонкая. Дополнительным фактором является тот факт, что более толстая пленка дольше сохраняет тепло, чем тонкая, даже после контакта с холодной моделью, результатом чего является более высокая степень растяжения.
Как ни странно, способность к глубокой вытяжке не зависит от толщины пленки.
Табл. 7.13 Пластичные характеристики и пластичная деформируемость
| Толщина пленк, мм | Вакуум | Время нагрева при 87С, сек | Пластичная
характеристика
Длина |
Пластичная характеристика
Ширина |
Соотношения пластичной
деформации
Длина |
Соотношения
пластичной деформации
Ширина |
| 0,05 | -300 | 20
40 60 |
94,3
97,8 119,3 |
96,3
98,7 127,7 |
98,2
97,8 95,2 |
98,0
97,2 94,4 |
| 0,075 | -100 | 20
40 60 |
84,4
78,0 83,7 |
91,3
82,8 85,6 |
99,0
99,8 100,0 |
99,6
99,8 99,6 |
| 0,075 | -300 | 20
40 60 |
116,7
114,0 149,5 |
124,7
115,7 156,5 |
98,0
97,2 96,0 |
97,6
96,0 95,0 |
| 0,075 | -500 | 20
40 60 |
157,8
160,0 177,8 |
164,2
164,0 179,2 |
96,8
97,4 98,4 |
97,6
97,6 98,0 |
| 0,10 | -300 | 20
40 60 |
165,8
183,8 189,0 |
171,0
186,8 190,0 |
95,4
96,8 98,4 |
96,0
97,6 99,0 |
Еще одной важной характеристикой пленки является ее склонность к образованию складок н мостов. Эта характеристика становится очевидной мри использовании двух испытательных моделей с возвышением 100x100x20 мм или 100x100x40мм, на которое накладывается пленка.
МОСТЫ
Результаты данного испытания изображены на рис. 7.14. Табл. 7.15 иллюстрирует, что образование мостов снижается при повышении вакуума и увеличении толщины пленки. Состав пленки, стабильность п температура также имеют большое значение. Мосты оставляют на поверхности отливки небольшие отметки — па местах соприкосновения металла с формой.
| Давление вакуума, мм.рт.ст | -100 | -300 | -500 |
| Пленка___________ | |||
| EVA(A) | средняя | низкая
средняя |
низкая |
| ЕУА(А) | низкая | низкая | низкая |
| EVA(B) | высокая
(разрыв) |
высокая
(разрыв) |
высокая
(разрыв) |
| EVA(B) | высокая (разры в) | высокая
(разрыв) |
высокая
(разрыв) |
| EVA(C) | высокая
(разрыв) |
высокая (разрыв) | высокая
(разрыв) |
| EVA(C) | высокая | средняя
высокая |
низкая |
Эластичность пленки при заливке является негативным фактором, так как у края поверхности расплава в форме возникает щель (зазор), из-за чего высвобождающийся песок подвергается эрозии. Для качественного испытания используется стальной блок 100x100x20мм. нагреваемый до 1000°С. Данный блок ставится на открытую сторону верхней опоки. Данное испытание демонстрирует, что пленка, обладающая слишком низкой эластичностью, подвержена дополнительной деформации. После сгорания средней части пленки (из-за контакта с раскаленным стальным блоком) окружающая пленка удаляется от стального блока, и возникают открытые зазоры. Если отметить направление размотки пленки, то становится очевидным, что данные зазоры возникают лишь в продольном направлении.
При сравнении характеристик и преимуществ различных видов пленки становится очевидным, что лучшие результаты демонстрирует этилен- вннилацетат толщиной 0.075.
Кроме того, было установлено, что при нагревании инфракрасными лучами черная пленка нагревается значительно быстрей, чем прозрачная.
Функция пленки в У-нроцсссс
Как известно, V-процесс — это способ изготовления песчаных форм без использования связующего. Таким образом пленка является заменой связующего.
Поведение пленки при высоких температурах
При нагревании стального блока до 1000°С и его простановке на пленку, покрывающую уплотненную смесь, находящуюся под нормальным давлением, пленка сразу же сгорает и остается лишь угольный остаток. 11ссок. находящийся под стальным блоком, нс претерпевает особенных и вменении. С другой стороны, если стальной блок ставится на форму, находящейся под давлением 300 мм рт.ет., пленка немедленно испаряется. При этом выделяется лишь небольшое количество белого пара. После удаления горячего стального блока можно увидеть, что на форме лежит сравнительно твердый оболочковый слой.
Данный эксперимент подтвердил, что форма сохраняет свой контур даже при сгорании пленки. По этой причине можно предположить, что го же самое происходит при заливке жидкого металла в форму.
Резюме:
Перед заливкой жидкого металла в форму пленка натягивается при помощи вакуума. После заливки под воздействием высокой температуры жидкого металла пленка испаряется и проникает в формовочный песок. Расплавленная пленка действует как связующее и при охлаждении образует на поверхности формы оболочку, аналогичную возникающей при литье в оболочковые формы. Таким образом, расплавленная пленка совместно с давлением вакуума повышает стабильность полости формы, и форма сохраняет свой контур также после заливки.
Требования к вакуумной пленке
1. Пленка должна полностью покрывать сложные и неровные поверхности формы в соответствии с ее контурами (см.рис.7.16)
Рис.7.16. Примеры растяжимости пленки
2. Низкая точка плавления;
3. Высока степень продольного растяжения;
4. Консистенция пленки должна обеспечивать низкое выделение газа при заливке жидкого металла;
5. Пленка не должна допускать возникновения дефектов отливки, таких как включения песка либо газовых раковин;
6. Пленка не должна вырабатывать вредных газов;
7. Устранение остатков пленки не должно вызывать трудностей и загрязнения воздуха;
8. Низкая стоимость;
9. Колебания толщины пленки не должны превышать +- 10%.
10. В состав пленки должны входить антифрикционные составляющие;
11. С момента изготовления пленка не должна обладать внутренней напряженностью. Величина напряженности проявляется в степени усадки при нагревании.
Проблемы, связанные с использованием пленки при работе по V-процессу
При изменении температуры заливки не было установлено выделения ядовитых газов.
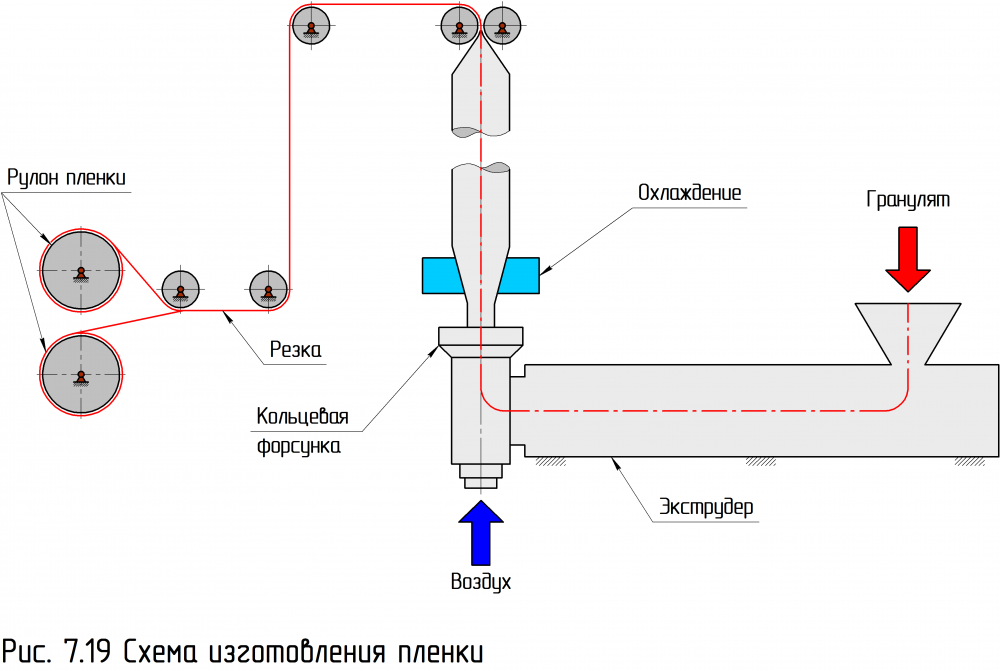
Изготовление пленки EVA
Исходным материалом для изготовления пленки является гранулят EVA либо полиэтилена. Гранулят нагревается и сжижается в экструдере, затем выжимается через кольцевую форсунку. Таким образом, сначала возникает шланг, который надувается при помощи горячего воздуха, подаваемого из центра форсунки. Так возникает расширение шланга для любого желаемого диаметра в зависимости от необходимой толщины пленки.
При вертикальном способе работы возможно направить шланг вверх, при этом осуществляется охлаждение. Затем полученная пленка подается на рулоны, при этом края плоского шланга обрезаются в соответствии с желаемой шириной пленки. Таким образом, получают 2 полотна пленки, лежащие друг на друге, которые сматываются в два отдельных рулона.
Данный способ в большинстве случаев используется для изготовления пленки. Небольшим недостатком является относительно низкая скорость изготовления качественной пленки — 5-7 м\мин (нормальная скорость — 24 м\мин). Низкая скорость объясняется необходимостью избежать разницы направления движения.
Данный способ является самым экономичным, хотя равномерность пленки и не является оптимальной.