Общие положения
На тему песка для литейного производства уже было опубликовано много книг и статей. Нижеследующая глава представляет собой новый взгляд на тему «формовочная смесь в V-процессе». Прежде чем читать дальше, давайте рассмотрим исходные позиции. Важность формовочной смеси для V- процесса очевидна. Формовочная смесь не содержит ничего, кроме песка: ни влаги, ни краски, никаких углеродосодержащих материалов, никаких химикатов, никаких иных «магических» добавок — только песок!
Система контроля песчаной смеси включает в себя только две позиции: систематический анализ гранулометрического состава смеси и регулярный контроль температуры песка, которая перед заполнением формы не должна быть выше 50°С.
Исследования
Возможно, кому-то дискуссии о формовочной смеси покажутся неуместными, но, пожалуйста, помните о том, что V-процесс некогда был новым изобретением. Когда эта технология только разрабатывалась, никто не знал, какой песок подойдет лучше всего. Фирма Sintokogio потратила очень много времени на исследования наиболее подходящих типов песка, а разработку требований к качеству песка проводили на основе практических исследований.
Было известно, что высокая насыпная масса песка необходима по двум причинам: для достижения максимальной прочности формы на срез и для получения улучшенной поверхности отливки. Поэтому был сразу проведен ряд испытаний на плотность. В установку была помещена пробная порция песка и в течение 10 секунд подвергалась вибрации с амплитудой 450 микрон и частотой 3000 Герц. Насыпная масса однородной по размеру зерен смеси приведена на рис. 6.1. Он показывает, что просто просеянный песок может достигнуть максимальной плотности 1,5 г/см3, аналогично песку, который был просеян через сито с размером ячеек 70 меш.
|
Уплотненность песка фракций 48 и 100 была в большинстве случаев сходна с уплотненностью песка фракции 70. Однако чем мельче песок, тем меньше и его насыпная масса. Самую низкую насыпную массу имела пыль
Если песок фракции 70 смешать в пропорции 1:1с другим, отдельно просеянным песком, можно получить параметры, которые показаны на рис. 6.2, из чего можно заключить, что самую высокую плотность в 1,168 г/см3 имеет смесь из 50% песка 70 меш и 50% пыли. Теоретически это и есть самая оптимальная смесь для V-процесса. Но поскольку необходимо наличие еще некоторых предпосылок, это утверждение не вполне исчерпывающе. Более подробные объяснения приведены в другом разделе книги.
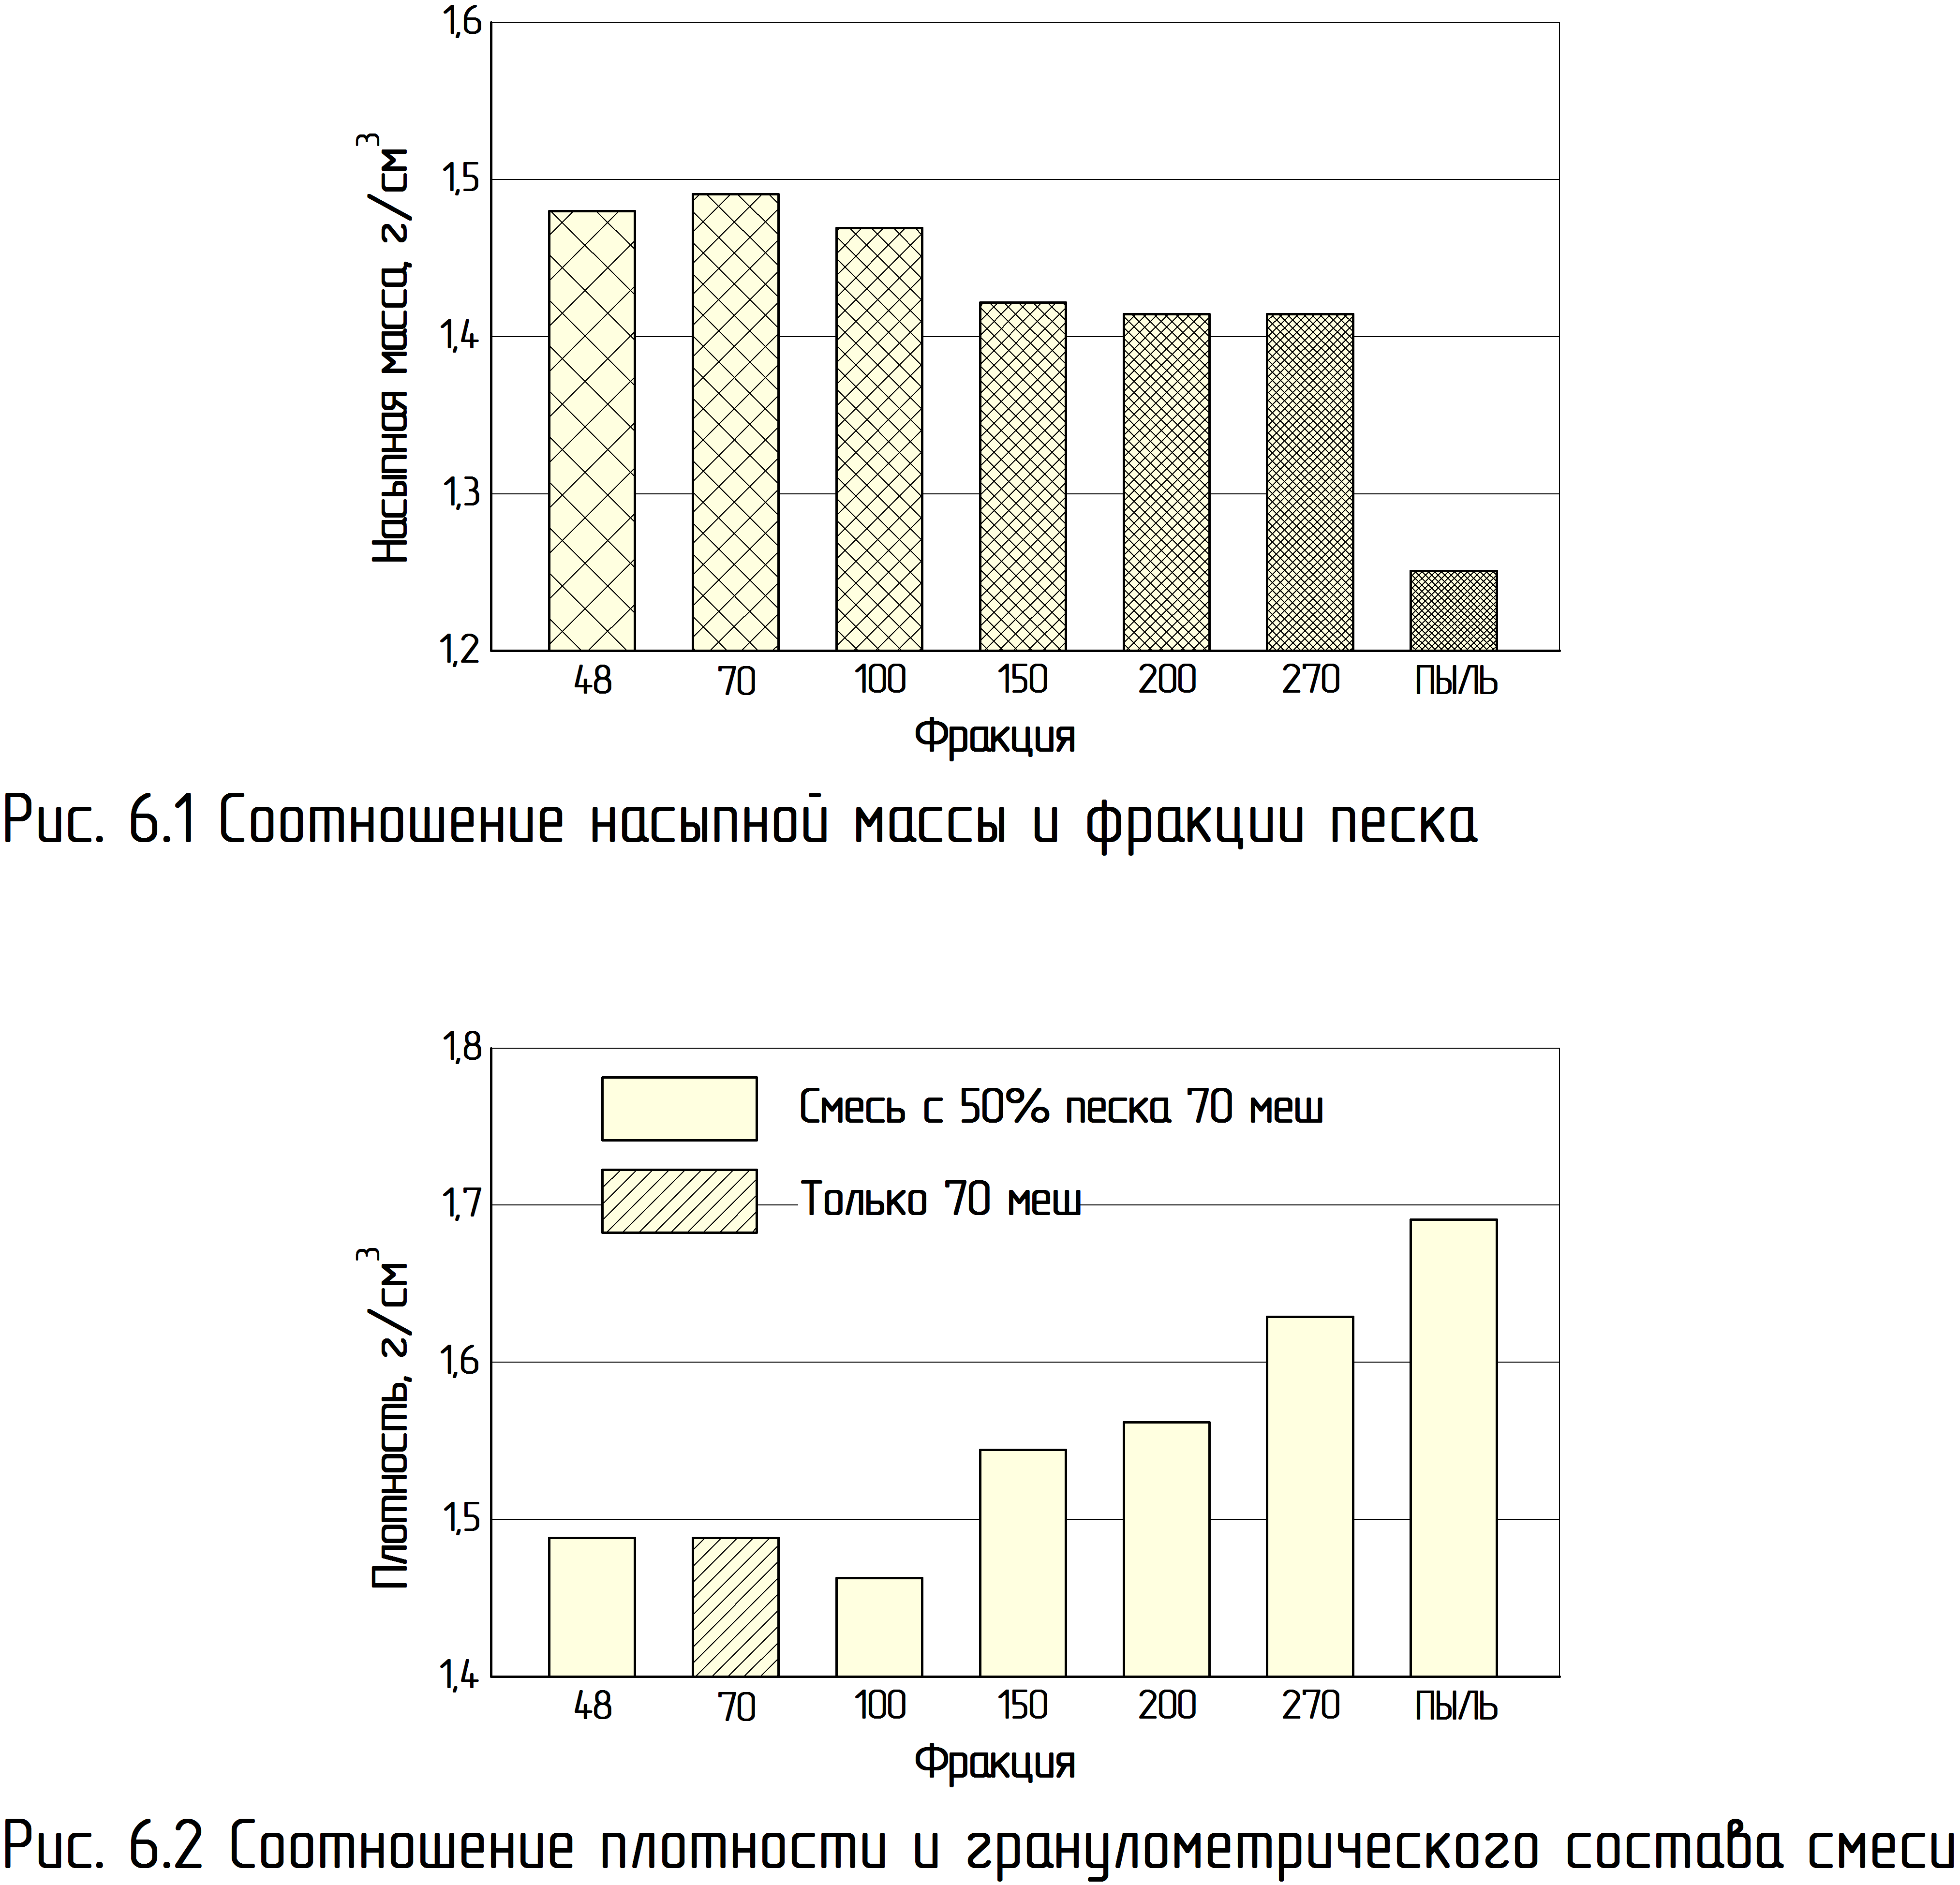
Проведены также исследования песчаных смесей из песков сходных фракций. Рнс.6.3 показывает комбинацию песков фракции 150 и 200 в различных вариациях. Как можно увидеть, влияние на изменение плотности не очень невелико.
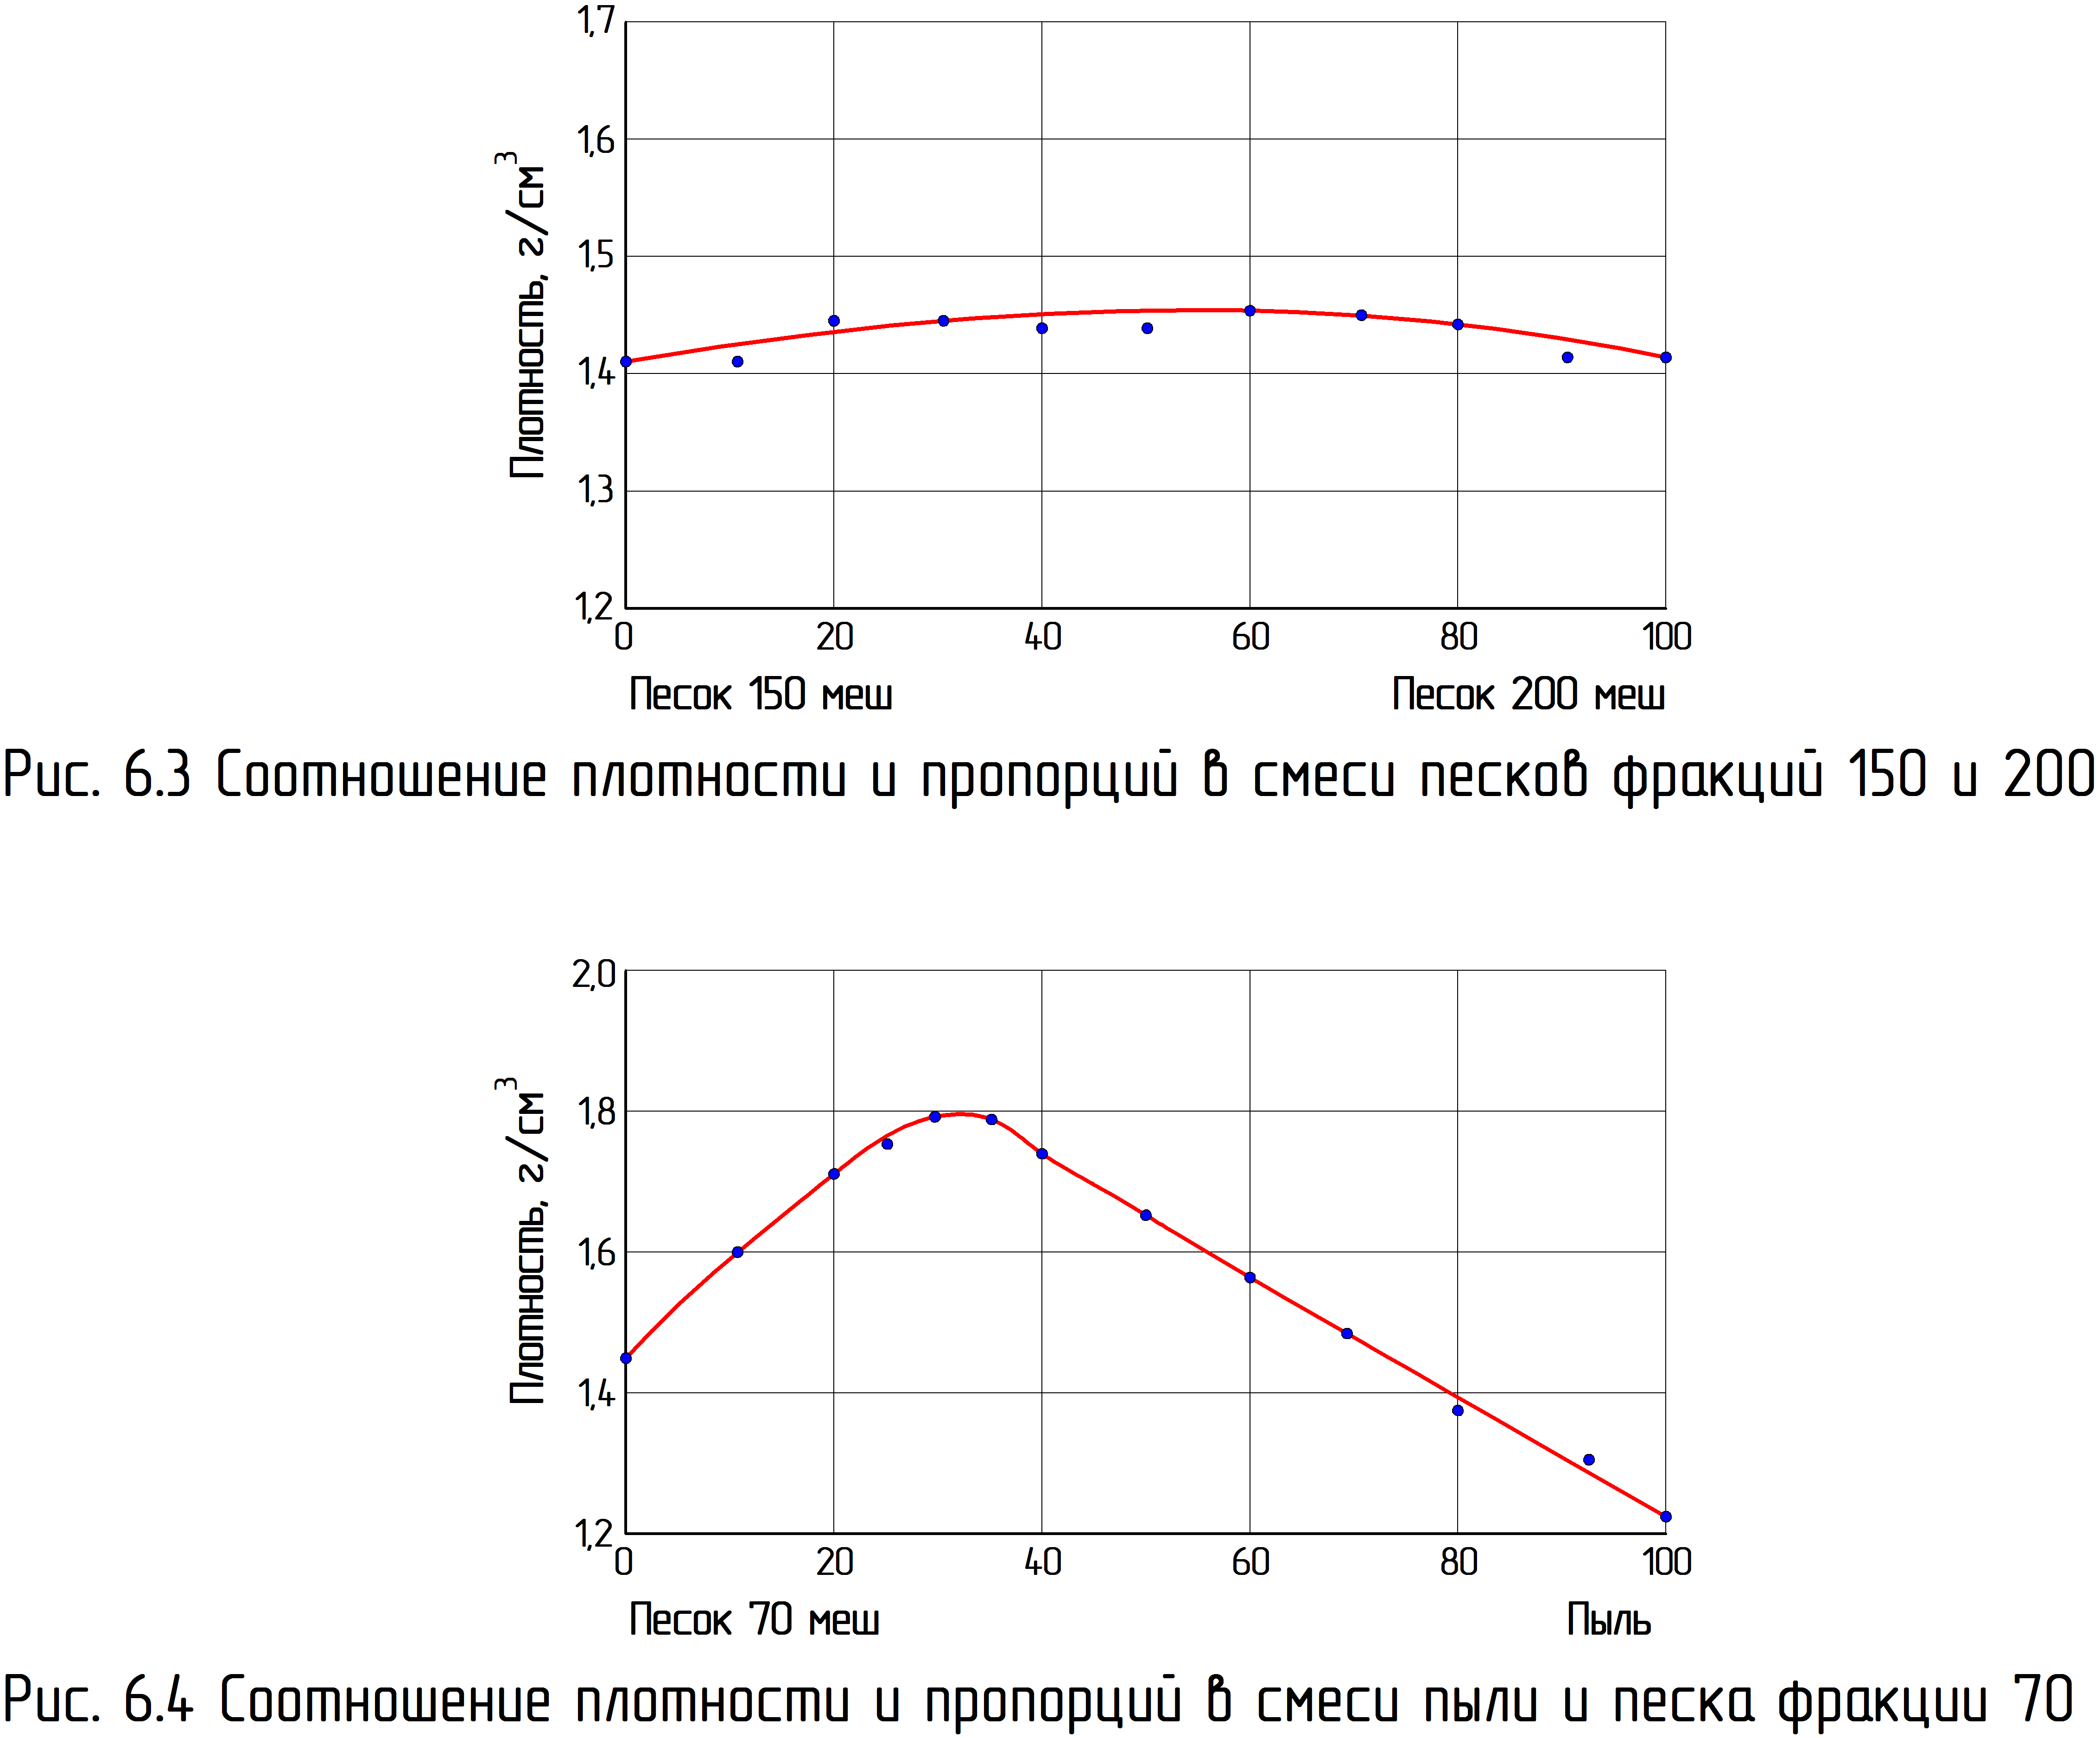
Также были исследованы смеси из песков различных фракций. Рис. 6.4 показывает результат исследования смеси из песка фракции 70 и пыли. Обратите внимание, что смесь 70% песка (70) и 30% пыли дает самую высокую плотность 1,8 г/см3.
Конечно, эти тесты были проведены с самыми различными комбинациями песка, однако результаты этих исследований должны еще должны быть приведены в соответствие с будущими экспериментами.
Для проверки прочности и жесткости был использован составной тестовый бункер, который показан на рис. 6.5. Отсек для тестируемого материала имел высоту 50 мм и диаметр 50 мм, материал был со всех сторон покрыт пленкой и протестирован в машине Amsler
Рис. 6.5. Тестирование прочности на сжатие
На рис. 6.6 изображен типичный график — нагрузка по отношению к толщине слоя протестированного материала. Самый высокий весовой показатель был зарегистрирован как показатель прочности на сжатие. Образцы во время эксперимента деформировались, принимали цилиндрическую форму, но не распадались.

Что происходит с прочностью на сжатие и твердостью формы, если изменяются параметры вакуума? Этот случай показан на рис. 6.7. Показатель прочности варьируется вокруг отметки 92 с давлением лишь 200 мм рт.ст, но прочность формы возрастает линейно вместе с вакуумом. При половине атмосферы (380 мм рт.ст.) прочность формы составляет 3 кг/см2, что говорит о достижении наилучших параметров твердости формы.
Упомянем еще раз, что при давлении примерно в пол-атмосферы прочность формы составляет ок. 3 кг/см2 (в зависимости от гранулометрического состава песка. Это напрямую сопоставимо с прочностью на сжатие песчано-глинистой формы, которая приблизительно равна 1,3 — 1,4 кг/см2 при испытании тремя ударами копром, и которая в твердой форме оказывается чуть ли не вдвое выше.
Тем не менее, насыпная масса влияет на прочность на сжатие и твердость формы, как показано на рис. 6.8. Твердость формы колеблется вокруг отметки 1,55 г/см2, но прочность на сжатие возрастает с увеличением насыпной массы формовочного материала. Дальнейшие исследования показали, что вид песка также влияет на эти результаты, так как остроугольные пески даже при низкой плотности более устойчивы к воздействию изгибающей нагрузки.
Влияние использования различных фракций песков на качество поверхности отливок было исследовано на примере отливке ступенчатой формы с поступенчато увеличивающейся толщиной: 3, 6, 12 и 24 мм.
Серый чугун, содержащий 3,2 — 3,35% С, 1,65 — 1,8% Si, 0,6 — 0,7% Мп, 0,06% Р и 0,08% S, заливался при температуре 1360 °С. Структура поверхности была сканирована компаратором поверхности JIS. Таблица на рисунке 6.9 показывает, что более высокая насыпная объемная масса способствует более гладкой поверхности, в то время как рис. 6.10 показывает, что более интенсивный вакуум дает более грубые поверхности. Влияние типа песка и фракционного состава смеси на поверхность отливки таково, что более мелкий песок гарантирует более гладкую поверхность.
| Толщина стенки, мм | 3 | 6 | 12 | 24 |
| Плотность, г/см3 | ||||
| 1,45 | 25S | 25 S | 25S | 25S |
| 1,54 | 18S | 25S | 25S | 25S |
| 1,57 | 18S | 25S | 25S | 25S |
| 1,60 | 18S | 18S | 18S | 25S |
Рис. 6.9. Поверхность отливки и насыпная масса смеси
| Толщина стенки, мм
Вакуум |
3 | 6 | 12 | 24 |
| -250 | 18S | 18S | 18S | 18S |
| -400 | 18S | 18S | 18S | 25S |
| -600 | 18S | 25S | 25S | 25S |
Рис. 6.10. Поверхность отливки и давление вакуума
Этот факт известен специалистам-литейщикам уже много лет, но мелкий песок также означает и более обширную поверхность зерна, таким образом, повышаются расходы на обмазку глиной или химическими материалами. Эта проблема не возникает в случае с сухим, не содержащим связующих песком в V-процессе.
Необходимо еще раз подчеркнуть то, что вероятность пенетрации в области массивных контуров отливок напрямую зависит от фракционного состава смеси. Применение формовочной краски и изменение давления вакуума всегда оказывают влияние на форму
Названные выше данные говорят о том, что самые лучшие результаты были достигнуты со смесью, имевшей более высокую насыпную массу, которая в свою очередь состоит из песков различных фракций.
Это теоретически правильно и рекомендуется. Тем не менее, в ежедневной практике используется песок, который имеет обычный гранулометрический состав. И с этим песком также производятся отливки отличного качества.
Японцы провели тест на пенетрацию с толщиной материала от 3 до 24 мм. При использовании песка фракции 100 и выше не было выявлено никакой пенетрации. При использовании песков более крупных фракций пенетрация на более массивных участках отливки появлялась.
Кроме того, результаты в таблице доказывает, что мелкозернистый песок важен для получения качественных поверхностей. Это утверждение, конечно, было верно всегда, однако литейщики не могли применять мелкозернис��ый песок из-за возникающих проблем с газопроницаемостью формы и увеличивающимся количеством добавок к песку. Обе эти проблемы в V- процессе никогда не существовали. Низкая газопроницаемость устраняется при помощи вакуума, и никаких добавок не используется.
Прочность и твердость формы должны быть достаточными при вакууме в 300 мм рт.ст., так как полученные по прочности и твердости данные сходны с данными для технологии прессования под высоким давлением и даже превышают их, т.е. лучше, чем в традиционной песчано-глинистой формовке.
Из-за того, что в песчаной смеси отсутствуют какие-либо добавки, уменьшается количество газообразующих веществ. Это вместе с постоянно воздействующим на форму отрицательным давлением делает возможным использование песка с низкой газопроводимостью.
Кварцевые пески проявляют тенденцию к увеличению в объеме под воздействием высоких температур. Отсутствие связующих в формовочной смеси влияет на отдельные зерна таким образом, что они могут перемещаться относительно друг друга без возникновения опасности измельчения по причине разрушения.
Все это говорит за применение песка с зернами округлой формы или с закругленными краями, которые легко засыпаются и имеют высокую насыпную массу, большую, чем у песков с остроугольными зернами. В результате предотвращается вероятность возникновения литейных дефектов, таких как «крысиных хвостов» и бугорчатой поверхности на отливке
Примечание: Круглые зерна имеют больше свободного места между
собой. Поэтому лучше применять песок с зернами, имеющими закругленные края. Остроугольные зерна хуже уплотняются в процессе вибрации.
Вышеописанные пески имеют следующий химический состав:
| Si02 | А1203 | F92O3 | MgO | СаО | |
| 1. Кремний | 97,8 | 1,22 | 0,38 | 0,09 | 0,10 |
| 2. Оливин | 40 | 8 | 48 | 0,8 | |
| 3. Кремний | 98,68 | 0,6 | 0,13 | 0,12 | 0,06 |
Если разделить поверхности отливок по качеству на грубые, средние или гладкие, то возможно применение песков следующего гранулометрического состава:
Серый чугун, чугун с шаровидным графитом, алюминий и медные сплавы:
| Ячейка сита (меш) | Грубая | Средняя | Гладкая |
| 40 | 1,5 | — | — |
| 50 | 4,2 | — | — |
| 70 | 17,4 | 2,4 | 0,8 |
| 100 | 21,0 | 13,0 | 6,2 |
| 140 | 25,2 | 26,8 | 17,4 |
| 200 | 20,8 | 26,8 | 26,2 |
| 270 | 8,8 | 19,2 | 35,8 |
| Пыль | 1,2 | 11,8 | 13,6 |
| Фракция (AFS)* | 101 | 148 | 167 |
AFS — по американскому стандарту фракционный состав песка определяется с учетом специфической поверхности песчаного зерна — для расчетов этого показателя введены коррекционные коэффициенты. По немецкому стандарту, а также по русскому, коррекция гравиметрических результатов ситового анализа не проводится — специфическая площадь поверхности зерна не берется во внимание — поэтому и результаты анализов расходятся. Цель анализа во всех случаях — установить средний диаметр зерна конкретной порции песка.
| 140 | 43,2 |
| 200 | 44,5 |
| 270 | 1,2 |
| Пыль | 0,3 |
| Фракция (AFS) | 116 |
Для литья стали используются более грубые пески:
| Ячейка сита (меш) | Грубая | Средняя | Гладкая | Циркон |
| 30 | 0,3 | — | 0,2 | — |
| 40 | 3,1 | — | 0,8 | — |
| 50 | 21,5 | 0,4 | 2,8 | од |
| 70 | 50,1 | 24,0 | 3,4 | 2,0 |
| 100 | 21,8 | 40,0 | 4,0 | 26,1 |
| 140 | 2,5 | 21,8 | 33,4 | 57,7 |
| 200 | 0,5 | 12,2 | 35,2 | 13,4 |
| 270 | од | 1,2 | 15,8 | 0,5 |
| Песок | од | 0,2 | 4,4 | 0,2 |
| Фракция (AFS) | 53,6 | 82 | 133 | 97 |
Известно, что для литья стали необходим песок с содержанием Si02 в 94%. Для V-процесса достаточно и 84%. И, тем не менее, процентное содержание Si02 постепенно снижается. Во время производственного процесса на одном металлургическом предприятии был проведен следующий ряд замеров:
Частота использования
200 раз 400 раз 800 раз
SiO, 92,3% 90,5% 88,4%
Результат показывает, что объем добавленного нового песка зависит от частоты использования старого.
Краска на смоляной основе имеет тенденцию к прилипанию на песок. Обычно она сжигается такими металлами как железо или сталь, которые имеют высокую температуру заливки. Однако это не относится к металлам с низкой температурой плавления, таким как алюминий или бронза; поэтому в этом случае необходимо будет добавлять новый песок. Чтобы показать, как ведет себя гранулометрический состав смеси в литейном производстве, на котором не осуществлялся подвод нового песка, был проведен следующий тест:
Время использования
| Размер зерна | Через полмесяца % | Через месяц % | Через два месяца % |
| 1,410 | 0,02 | 0,03 | 0,01 |
| 1,000 | 0,10 | 0,10 | 0,10 |
| 0,710 | 1,25 | 1,87 | 1,30 |
| 0,500 | 8,20 | 13,46 | 8,07 |
| 0,355 | 23,10 | 20,30 | 19,30 |
| 0,250 | 41,25 | 32,21 | 43,10 |
| 0,180 | 20,40 | 21,40 | 18,25 |
| 0,125 | 3,50 | 5,57 | 4,65 |
| 0,090 | 1,35 | 2,89 | 2,15 |
| 0,063 | 0,35 | 1,20 | 0,95 |
| 0,020 | 0,37 | 1,31 | 1,96 |
Как видно, большого разброса процентных показателей, которые привели бы к серьезным проблемам, по четырем основным фракционным составам не наблюдается. В этом тесте песок использовался в течение 2 месяцев около 800 раз.
В Японии некоторые из литейных производств, работающие по V-npoueccy, пришли к тому, что они полностью заменяют песок после 18 месяцев использования. Если опыт показывает, что поддержание рабочего состояния смеси определенного гранулометрического состава требует регулярного добавления определенного количества нового песка, то его следует добавлять не сразу и в больших количествах, а последовательно партиями.
Конечно, необходимо обратить внимание на фактор экономичности. Если в обороте находятся, к примеру, 50 т песка, который может быть весь заменен за определенную цену, то это при определенных обстоятельствах может оказаться наиболее экономичным решением.
Новый песок, который впервые вводится в систему, белого цвета, как и все обычные кварцевые пески. Однако песок, который прилипает к металлу, будет иметь коричневый цвет из-за пленки, котора�� плавится в процессе заливки. Поэтому весь песок в системе постепенно превращается из белого в желтый, бежевый, красновато-коричневый или светло-коричневый. Тем не менее, это нормально и на это не стоит обращать особого внимания, пока не изменились свойства жаростойкости и гранулометрические характеристики песка. Эти изменения сразу будут заметны на качестве поверхности отливок.
Есть всего три качества песка, которые должны подвергаться постоянном}, контролю:
1. гранулометрический состав, который может изменяться,
2. песок может спечься.
3. песок может покрыться слоем смолы.
Гранулометрический состав может изменяться за счет использования большого количества с тержней из более крупного песка, или за счет того, что стержни не применяются вообще. И, гем не менее, при производстве нормальных отливок гранулометрический состав смеси долгое время не меняется, так как более крупные зерна поступают из стержневого песка, а мелкие удаляются как пыль. Наличие большого количества тяжелых стержней может обуславливать необходимость периодической сепарации формовочной смеси на пески более крупной и более мелкой фракции.
Если стержни производятся из мелкого песка, то, возможно, что именно из- за стержней придется перейти на более грубый песок, что будет весьма выгодно.
Таким образом, при определенных условиях возможно предотвратить наличие в формовочной смеси слишком большого количества пыли.
Типовые характеристики песка
В V-процессе с успехом используются самые различные пески, поэтому ото практически невозможно, да и нет необходимости в том, чтобы особо рекомендовать какой-либо из видов. Следующие семь сортов песка с успехом используются в настоящее время для производства отливок из серого чугуна и чугуна с шаровидным графитом
Материалы Размер зерна.
| 0,250 | 0,180 | 0,125 | 0,090 | 0,063 | 0,020 | ||
| 1. | Кварцевый песок | 0,8 | 6,2 | 17,4 | 26,2 | 35,8 | 13,4* |
| 2. | Цирконовый песок | 0,3 | 1,2 | 35,2 | 54,3 | 2,6 | 5,8 |
| 3. | Оливиновый песок | 0,3 | 14,5 | 55,3 | 25,5 | 3,3 | Т |
| 4. | Кварцевый песок | — | 0,2 | 1,4 | 10,6 | 38,6 | 38,1* |
| 5. | Кварцевый песок | 55,5 | 33,5 | 1,8 | 0,28 | 0,06 | 0,2 |
| 6. | Кварцевый песок | 50,1 | 21,8 | 2,5 | 0,46 | 0,14 | 0,7 |
| 7. | Кварцевый песок | 36,7 | 13,6 | 9,0 | 4,1 | 1,0 | 0,14 |
Очевидно, что эти пески очень разные
Виды песка, отмеченные звездочкой, применяются также при литье алюминия.
Примечание: Если используются тяжелые смеси, например, цирконовый
песок, необходимо учитывать влияние, оказываемое его более тяжелым весом. Of» может очень негативно отразиться на вибрации и/или на подъеме опоки.
Рекомендации относительно песка
В предыдущих разделах мы рассмотрели результаты некоторых испытаний и привели различные сорта песка, которые рекомендуются к использованию. I Jo прежде чем дать какие-либо конкретные рекомендации, мы хотели бы подчеркнуть следующий момент.
В V-лроцессе производятся отливки намного лучшего качества, чем ранее, причем производство стало экономичней. Хотя в цену некоторых песков уже включена цена перевозки, мы не можем давать каких-либо рекомендаций по пескам, которые следует использовать. Лицензиат должен сам выбрать песок, который наиболее подходит ему по цене.
Внимание: Для более крупных фракций необходим более интенсивный вакуум, нежели для мелких. Могут возникнуть проблемы, если Вы используете настолько грубый песок, что Вам потребуется вакуум, превышающий мощность вакуумного насоса. С более мелким песком таких проблем обычно не бывает.
Избегайте расслоения смеси. Причиной этому иногда бывает большая скорость ленточного транспортера или слишком большая мощность всасывания установки пылеудаления.
Спецификации песка для У-процесса
Общее:
1. Зерна должны быть либо круглыми, либо с закругленными углами. Остроугольные зерна тоже могут быть использованы, что, однако, не рекомендуется.
2. Фракция (AFS) песка для среднего стального литья (с толщиной стенки до 50 мм) должна быть 100.
3. Фракция (AFS) песка для тяжелого стального литья должна быть 63.
4. Для отливок из шаровидного графита и цветных металлов рекомендуется фракция выше 100. Для цветных металлов обычно
Применяются более мелкие пески. Здесь могут быть рекомендованы фракции 160-170
5. Если необходим особо мелкий песок, например, с дисперсностью 195, или если предусмотрено использование пыли, то лучше использовать мелкий песок, так как пыль может вызвать проблемы в работе линии
6. Процентное содержание Si02 по возможности должно быть как можно выше, однако не превышать 90%,
7. Существует общее правило, если не используется формовочная краска, следует выбирать песок «фракций выше 100, Если применяется хорошая краска, можно выбирать между фракциями меньше 100.
8 И общем, фракция песка должна быть обратно пропорциональна температуре заливки, т.е. чем выше температура заливки, тем более крупным может быть зерно, или: грубый песок для стального лнтьч, мелкий для железа, самый мелкий для цветных металлов.
Типичные гранулометрические составы
| Размер держа | Железо, чугун с шаровидным графитом, бропда, алюминий, сплавы меди | Стальное литье |
| 0,710 | 0 | 0 |
| 0,500 | 0-2 | 2-20 |
| 0,555 | 0-4 | 2-20 |
| 0,250 | 7-5 | 3-50 |
| 0,180 | 5-20 | 4-40 |
| 0,125 | 15-25 | 2-35 |
| 0,000 | 20-25 | 2-35 |
| 0,063 | I -20 | 1-15 |
| 0,020 | 1-12 | 1-4 |
| Фракция (AFS) | 100-160 | 00- 150 |
В случае сомнений всегда лучше решать в долму более мелкой фракции.
Общие замечания о песке
1. Мы не рекомендуем применять слишком крупное зерно, так как такая смесь требует большой мощности вакуума.
2. Грубые пески могут быть причиной неровностей на поверхности отливки и/или пенетрации.
3. Выбор смеси для стального литья — это фракции AFS 80 и более, AFS 100 и более — для других металлов. Здесь действует правило: чем больше число (чем мельче песок), тем лучше.
4. Если оптимальный фракционный состав смеси уже разработан, он должен быть сохранен наиболее рентабельным способом.
5. Доля пыли и содержание мелкозернистого песка будут возрастать, так как песчаные зерна подвержены разрушению под воздействием температур.
6. Очень крупнозернистая стержневая смесь может повлиять на долевое соотношение фракций в формовочной смеси, если она добавляется в течение долгого времени и в больших количествах.
7. Все виды формовочных смесей имеют тенденцию к измельчению из-за дробления зерна. В прошлом это было причиной многих проблем. В V- процессе подобных проблем не существует.
8. Низкая газопроницаемость вакуумной формы компенсируется двумя путями:
а) вся форма ставится под вакуум;
б) песок не содержит никаких газообразующих примесей.
9. Как и прежде существует взаимосвязь между фракцией формовочной смеси и качеством поверхности отливки. Более мелкий песок дает более гладкую поверхность.
10. При литье стали объем воздуха, выкачиваемого из формы во время заливки, больше, чем при заливке железа и других металлов, так как пластиковая пленка быстрее плавится под воздействием более высокой температуры. Поэтому необходимо применять более крупный песок, который предотвратит резкое падение давления в полости формы.
Пылеудаление
Процесс пылеудаления уже был упомянут в другой главе этой книги. Пылеудаление является важной составляющей V-процесса. Сухой, не содержащий связующих, мелкий и горячий кв��рцевый песок подвержен пылеобразованию, особенно на передаточных участках, и эта пыль должна удаляться.
В отличие от традиционных технологий формовки, пыль, удаляемая из смеси в V-процессе может быть возвращена обратно в формовочную смесь для сохранения ее гранулометрического состава
Мелкозернистый песок выполняет в V-процессе новую функцию. Он помогает предотвратить пенетрацию металла, т.е. если выявлен факт пенетрации, рекомендуется проверить смесь на содержание пыли. Содержание мелкого песка и пыли не должно, однако, превышать 3 — 7%, чтобы сохранить способность формы к уплотнению и предотвратить проблему запыления.
Анализ смеси
Обычно требуется проводить одно и то же исследование песка, для чего необходима одна испытательная установка, состоящая из проверочных сит и оборудования для ситового анализа.
Размер ячеек сита должен быть выбран на основе промышленного стандарта DIN 4188 (стандартный ряд ISO).
Размер ячейки Меш
0,500 35
0,355 45
0,250 60
0,180 80
0,125 120
0,090 170
0,063 230
0,020 (пыль)
По меньшей мере, один раз в месяц необходимо проводить анализ гранулометрического состава смеси и записывать результаты. Но еженедельные тесты были бы, конечно, предпочтительнее. Ваш поставщик песка или изготовитель испытательной установки должен поставить Вам все необходимые для этого сита.
В 1976 году литейные предприятия, работающие по технологии вакуумно-пленочной формовки, признали, что гранулометрический состав смеси не изменяется быстро, если пылеудаление и добавление нового песка происходят в определенной взаимозависимости. Тщательно проведя анализ всех расходов, некоторые из предприятий установили, что намного дешевле использовать песок в течение 18 месяцев, а потом полностью обновлять его.
Необходимо произвести расчетный анализ, из которого можно будет заключить, является ли более выгодным поддерживать качество песчаной смеси через добавление свежего песка или время от времени полностью менять находящийся в производстве песок.
Разрешение проблем
Если проблема заключается в том, что отливка имеет шероховатую поверхность, это возможно устранить, понизив интенсивность вакуума или применяя более мелкозернистый песок.
Получение шероховатых поверхностей на отливках можно также предотвратить, если использовать формовочную краску. Краска наносится прямо на пластиковую пленку, в то время как она уже плотно лежит на модели. Необходимо, однако, учитывать, что очень сложно нанести толстый слой краски на гладкую поверхность пленки, поэтому краска не является панацеей для достижения гладкой поверхности отливки.
Хромитные пески включают так много примесей, что это может повлечь за собой литейные дефекты. При изготовлении отливок из стали или железа необходимо установить в смесеприготовительной установке магнитный сепаратор. Намагниченные частицы, которые проходят через сито, могут быть причиной шероховатой поверхности отливки. Но очень сложно, если не невозможно, уловить намагниченные частицы такого маленького размера.
Если температура песка во время процесса производства поднимается и приближается к температуре плавления пленки, могут возникнуть две проблемы:
1. Пленка может прилипнуть к модели.
Эту проблему можно устранить, если применять подходящую антипригарную пудру. В этом случае подойдет алюминиевая пудра, которая хорошо себя зарекомендовала.
2. Пленка теряет способность сохранять точный контур формы. Единственно правильное в этом случае решение проблемы — снизить температуру формовочной смеси до менее чем 50°С.
Из-за отсутствия влаги в формовочной смеси и из-за того, что крупинки песка плотно прижаты друг к другу вакуумом, формовочная смесь сильно нагревается. Поэтому совершенно необходимо проводить песок через специальную охладительную установку, которая обеспечит песку температуру менее 50°С при загрузке его в форму. Эта установка описывается также в другой главе этой книги.
При литье металлов, имеющих низкую температуру заливки, например, алюминия, в формовочной смеси могут содержаться остатки смолы, что на долгое время делает невозможным сохранять стабильную плотность песчаной формы. Это явление не наблюдается в формах при литье стали или серого чугуна. Железо и сталь, которые заливаются при очень высоких температурах, оставляют только очень малое количество частиц смолы в формовочной смеси; результат быстрого испарения пленки. И, напротив, песок, который применяется при литье алюминия, покрывается со временем слоем смолы, так как пленка не расплавляется до конца.
Результатом спектрального анализа, проведенного под инфракрасным излучением, являются два решения;
а) Нагрев песка до температуры выше 500 °С.
б) Добавление нового песка через определенные промежутки времени или замена всей смеси после истечения соответствующего времени эксплуатации.
Некоторые литейщики могли бы засомневаться в том, что это является правильным, использовать песок с такой малой газопроводимостью; поэтому мы хотели бы еще раз напомнить, что все газообразующие вещества были удалены из песка. Благодаря литниковой системе давление в форме падает, и форма находится под вакуумом на протяжении заливки.
В принципе, можно сказать, что может быть использован любой жаростойкий материал, но все же особо рекомендуется кварцевый песок из- за его относительно низкой стоимости. Кроме того, могут быть использованы цирконовый, оливиновый и т.д. пески, тем более что они не содержат вредных пылевых примесей, которые могут попасть в легкие человека.
Естественным желанием является добавить в песок немного воды, чтобы реду цировать пылеобразование.
Но даже совсем ничтожное количество (1/2%) влаги негативно влияет на заполнение формы смесью и снижает плотность формы. Рнс.6.11 показывает соотношение между у плотнительной способностью песка в форме и углом естественного откоса песка, если в него добавить до 12% влаги.
Даже 0,4% уже значительно понижают уплотнительную способность песка
Специальные пески
Хотя большая часть этой главы посвящена кварцевому песку, в V-процессе используются также и другие виды песка.
Специально для отливок из марганцовистой стали применяется оливиновый песок. Он достигает примерно половины расширения кремневого песка. Хромитный песок имеет ок. 1/3 расширения кремневого песка и является очень жаропрочным продуктом, благодаря высокой температуре плавления.
Цирконовый песок достигает ок. 1/5 расширения и также очень жаропрочен.
Хромит и циркон могут применяться в чистом виде в качестве формовочного материала или, также как и в песчано-глинистой формовке, когда небольшое количество песка помещается на пластиковую пленку до того, как накрыть модель, чтобы потом наполнить остальную форму кварцевым песком.
В зависимости от объема используемого песка, размер зерна должен примерно отвечать рекомендациям.
При переходе с кварцевого песка на один из других видов песка, упомянутых выше, нужно убедиться, что более тяжелый вес не станет проблемой при производстве формы. Далее мы приводим приблизительные сравнительные данные по весу:
1500 кг/м3Кварцевый песок
1800 кг/м3 Оливиновый песок
2100 кг/м3 Хромитный песок
2800 кг/м3 Цирконовый песок
В обычной практике не принято применять оливиновыи, хромитныи и цирконовый песок.
Примечание: При использовании оливинового песка необходим
усиленный контроль за смесью, так как потери при его накаливании намного более значительные, чем в случае с кварцевым песком. Они могут составить до 15%.
Потери песка
Одним из важнейших преимуществ V-процесса являются малые потери песка. Пыль, которая была удалена через систему пылеудаления, используется в производственном цикле и в дальнейшем. Более крупные зерна, которые постоянно раздробляются из-за трения, заменяются зернами из стержневой смеси. В отдельных случаях, особенно при производстве массивных отливок, может оказаться необходимым отделять песок от горячей отливки вручную, чтобы сохранить его для производственного цикла. Необходимо постоянно помнить о том, что песок в V-процессе также оказывает большое влияние на экономичность производства, и поэтому желательно свести потери песка к минимуму.