
10. Оборудование. Опоки
Общие положения
Успешность любого метода формовки в значительной степени зависит от конфигурации и от качества используемых опок. Это правило распространяется также и на V-процесс.
Опоки для V-процесса имеют целый ряд различий по сравнению с опоками, обычно применяемыми по другим технологиям формовки.
Так как опока не подвергается таким воздействиям, как вибрация, прессование или аэрация, это делает возможным отказаться от привычной прочной и толстостенной конструкции. Это делает опоку легче. Но она должна оставаться достаточно стабильной, с тем чтобы она не была подвержена усадке. Внешнее воздействие, такое как вибрация и прессование под давлением, больше не оказывает влияния на опоку.
Так как влажный и химически скрепленный песок имеют тенденцию прилипать к любой поверхности, до настоящего момента опоки производились с довольно гладкими внутренними стенками. Для V-процесса это не яапяется обязательным условием, так как следов сухого рассыпчатого песка не остается ни на какой поверхности. II, тем не менее, внутренняя поверхность опоки должна быть как можно более ровной, так как сухой песок может оставаться в небольших углублениях или выступах, осыпаться
Рис. 10.1. Подключение вакуума
Рис.10.2.
Рис.10.3. Опока с трубами фильтра
Но у опоки появилась также и другая функция. Она теперь работает как часть вакуумной системы. По этой причине она конструируется с двойными стенками и герметизируется сваркой.
По меньшей мере, в одну из внешних стенок опоки вмонтировано подключение к вакууму, при помощи чего опока подводится к системе вакуумных насосов (рис. 10.1). Эти соединения оснащаются обратным клапаном. Возможны модификации ручного и автоматизированного способа действия. В большинстве случаев соединения с вакуумной системой интегрированы в поворотные цапфы опоки.
При включении вакуума воздух выкачивается через стенку опоки из полости формы, но пока еще не из формовочной смеси. Для того, чтобы этого добиться, опока оснащена вентиляционными окнами на внутренней поверхности стенок (рис. 10.2), либо через всю опоку может быть проведен вакуумный трубопровод (рис. 10.3). Часто применяются оба способа одновременно.
Как только вакуум опоку подключают к вакууму, воздух из песка выкачивается через вентиляционные окна и вакуумный трубопровод.
Оснащение опоки дополняется поворотными цапфами, направляющими штифтами, направляющими втулками и запорными клиньями.
Твердость формы
В обычной технике формовки необходимая твердость формы достигается использованием связующих элементов и связующего материала, такого как бетонит, органическая смола или натриевый силикат. В V-процессе твердость формы достигается за счет силы трения между частицами песка, которые плотно прижимаются друг к другу из-за разницы в давлении между вакуумом и атмосферой.
Следующее уравнение помогает установить возможные достигаемые пределы занимаемой песком площади:
При этом:
D — занимаемая песком площадь, которая должна быть соблюдена г — прочность формы на срез f — специфический вес формы
В приведенном выше уравнении прочность формы на срез поставлена в зависимость от давления вакуума, от фракции песка и от формы зерна смеси. Соотношение вакуума и расположения песка в форме для двух различных типов песка показано на рис. 10.4. Занимаемая песком площадь может быть увеличена за счет поперечной вставки в опоке.
Для создания формы, выдерживающей ударную или динамическую нагрузку, необходимо принять ряд дополнительных мер, чтобы площадь под песок занимала 50% от размеров рассчитанной.
Вакуумные окна и вакуумный трубопровод
Одним из важнейших факторов в V-процессе является правильная конструкция опок, так как только через них происходит отсос воздуха из всего объема песка. Уже на этапе проектирования вакуумной формовочной линии необходимо обсудить модификацию опоки и найти оптимальное решение.
При этом нужно исходить из четырех основных предпосылок:
1. Опоки, имеющие в свету ширину ок. 1000 мм могут применяться в производстве и без вакуумного трубопровода, если боковые стенки достаточно высокие для оборудования в них вентиляционных окон.
2. Для опок, имеющих ширину в свету свыше 1000 мм, в верхней части опоки должны быть предусмотрены вакуумные трубопроводы; опока низа размером в 1600 мм может при этом обойтись и без вакуумного трубопровода, если условия эксплуатации достаточно благоприятные (крупный песок, высокое давление вакуума).
3. Если высота опоки превышает 350 мм, необходимы как вентиляционные окна, так и вакуумные трубы.
4. Расстояние между отливкой и внутренней стенкой опоки при литье алюминия, который имеет низкую температуру заливки, может составлять ок. 50 мм. Чем выше температура заливки, тем большее расстояние необходимо предусмотреть, при литье стали оно должно составлять 100 мм и более.
Примечание: Обустройство опоки зависит от различных факторов
(формовочная смесь, вибрация, температура заливки и т.д.). Отсюда мы заключаем, что названные выше условия имеют лишь ограниченную действенность и могут быть пересмотрены под особые условия производства.
Поперечные вставки (ребра жесткости) в опоке
Функция поперечных вставок в опоках для песчано-глинистой формовки заключается в том, чтобы стабилизировать форму и предотвратить вытягивание опоки. При прессовании под высоким давлением они получают дополнительную функцию. Они частично принимают на себя силу тяжести, которая воздействует на опоку.
В V-процессе поперечные вставки в опоке выполняют также несколько функций.
а) Они способствуют стабилизации объемных по площади форм и предотвращают вытягивание формы.
б) Они часто применяются в качестве опоры для вакуумных труб. Вакуумные трубы, если они имеют длину более 1200 мм, должны посередине опираться на поперечную вставку.
в) Поперечные вставки служат также для защиты вакуумных зруб. Часто происходит так, что отливка не поднимается вместе с верхней опокой, а падает в нижнюю. Различны также и способы выбивки опок, при которых вакуум отключается от всей формы, так что отливка остается в нижней опоке. В обоих случаях поперечные вставки принимают на себя вес горячей отливки, и таким образом не повреждаются хрупкие воздуховытяжные каналы.
На рис. 10.5 изображена опока типичной конструкции, в которой соблюдены все вышеназванные факторы.
Конструкция опоки
Для достижения оптимальной эффективности перфорированные трубы должны быть расположены на равном расстоянии от верхней поверхности модели. Рис. 10.6. демонстрирует оптимальное расположение перфорированных труб, в случае использования одной и той же модели.
Рис. 10.5. Типичная конструкция опоки
Хотя многие линии, работающие по V-процессу, предназначены для выпуска одного вида отливок, многие литейные производства нуждаются в большей гибкости возможностей формовки.
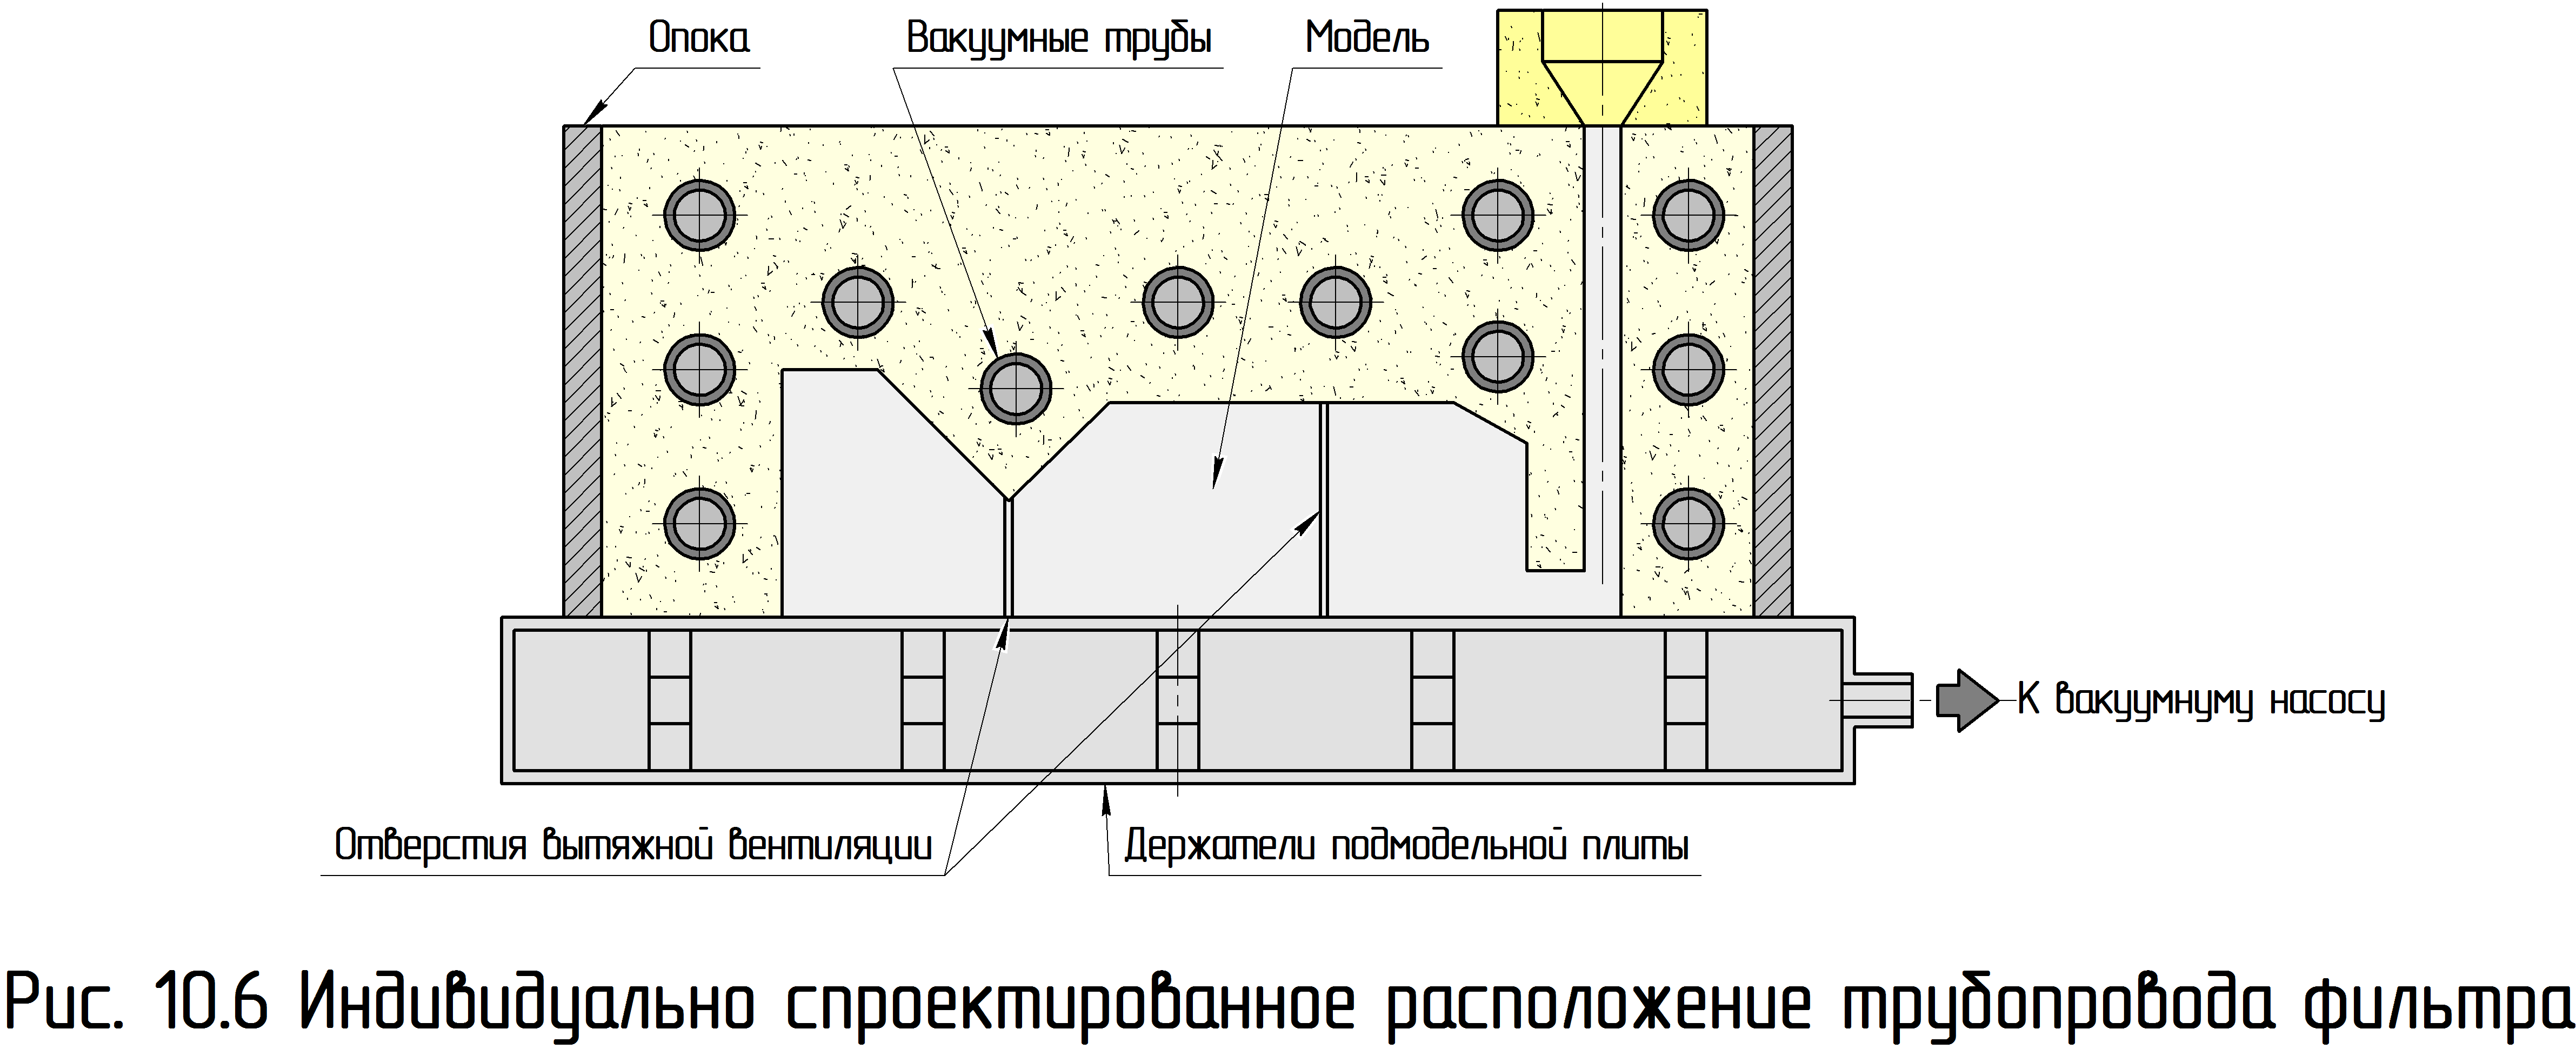
Поэтому является целесообразным предусмотреть при проектировании опоки большее количество переходных втулок для подключения к трубам, что обеспечивает возможность перемещения вакуумных труб и адаптации под конкретную отливку. Не используемые ниппели для труб должны быть закрыты заглушками. В опоках вакуумно-пленочной формовки это допустимо, так как выступы на внутренней стенке опоки ни в коей мере не мешают ни процессу формовки, ни процессу выбивки.
Если использовать любую возможность, чтобы улучшить вакуум в форме, можно вместо обычных заглушек для труб использовать перфорированные заглушки.
Другая возможность приблизить вентилируемую поверхность как можно ближе к стенке формы — использование съемного вакуумного трубопровода.
Конструкция вакуумного трубопровода
Крайне важно распределить устройства вакуумной системы в опоке правильно и в соответствии со всеми требованиями к литью. Если система вакуумного трубопровода сконструирована ошибочно, то не хватит даже самых мощных вакуумных насосов, чтобы удалить воздух из формы. В этом случае форма также не достигнет своей максимальной твердости.
При проектировании поверхностей устройств вакуумной системы необходимо исходить из следующих параметров:
S = площадь стенки опоки
А = площадь всасывающей поверхности вакуумных устройств а = общая площадь всех вакуумных отверстий
Площадь всасывающей поверхности вакуумных устройств должна быть по меньшей мере в половину меньше общей площади стенок опоки.
а = А х 1 /6 до А х 1/8
Общая площадь всех вакуумных отверстий должна составлять 1/6 до 1/8 суммарной площади всех вакуумных устройств.
Пример: Размер опоки 1 ООО х 1 ООО, 250 мм в высоту
Внутренняя стенка опоки S = 1.000.000 мм2
Необходимая всасывающая поверхность вакуумных устройств А = S/2 = 500.000 мм2
Общая площадь вакуумных отверстий а = А х 1/6 jg 1/8 = 84.000 ч- 62.500 мм2
По возможности, 60% отверстий вакуумного трубопровода должны быть направлены к середине опоки, остальные — выведены к внешней поверхности опоки.
К проблемам могут привести как слишком большая, так и слишком маленькая площадь вакуумной системы, однако, в общем и целом, можно сказать, что слишком большая лу’чше, чем слишком маленькая. Конечно, наличие слишком большого количества вакуумных труб затрудняет размещение прибылей, особенно при литье стали. Вакуумные трубы могут быть соединены с обоих концов с вакуум-камерой (стенкой опоки) или подключены к ней только с одного конца. Если концы вакуумных труб закрыты решеткой, они не должны быть подведены вплотную к стенке опоки. Этот конец трубы может также прилегать к вакуумной решетке. Вакуум будет вытягиваться через песок, если конец трубы не плотно прилегает к вакуумному окну.
Расположение вакуумных труб
Расстояние между вакуумными трубами и стенкой формы оценивается по двум критериям, оно должно быть настолько мало, чтобы гарантировать стабильность формы, и на столько велико, чтобы высокие температуры жидкого металла не повредили вакуумный трубопровод. Вообще рекомендуется выб1грать из диапазона 50 и 100 мм, в зависимости от температуры жидкого металла и толщины стенок отливки. При литье алюминия вполне достаточно 50 мм, для отливок из стали с толстыми стенками даже расстояние в 100 мм может оказаться мало.
Вышесказанное иллюстрирует рис. 10.7 и 10.8.
Рис. 10.7 показывает, что пленка под воздействием теплового излучения от жидкого металла выгорает, если вакуумные трубы расположены слишком далеко от поверхности формы и друг от друга. Это может привести к нарушению давления и разрушению формы.
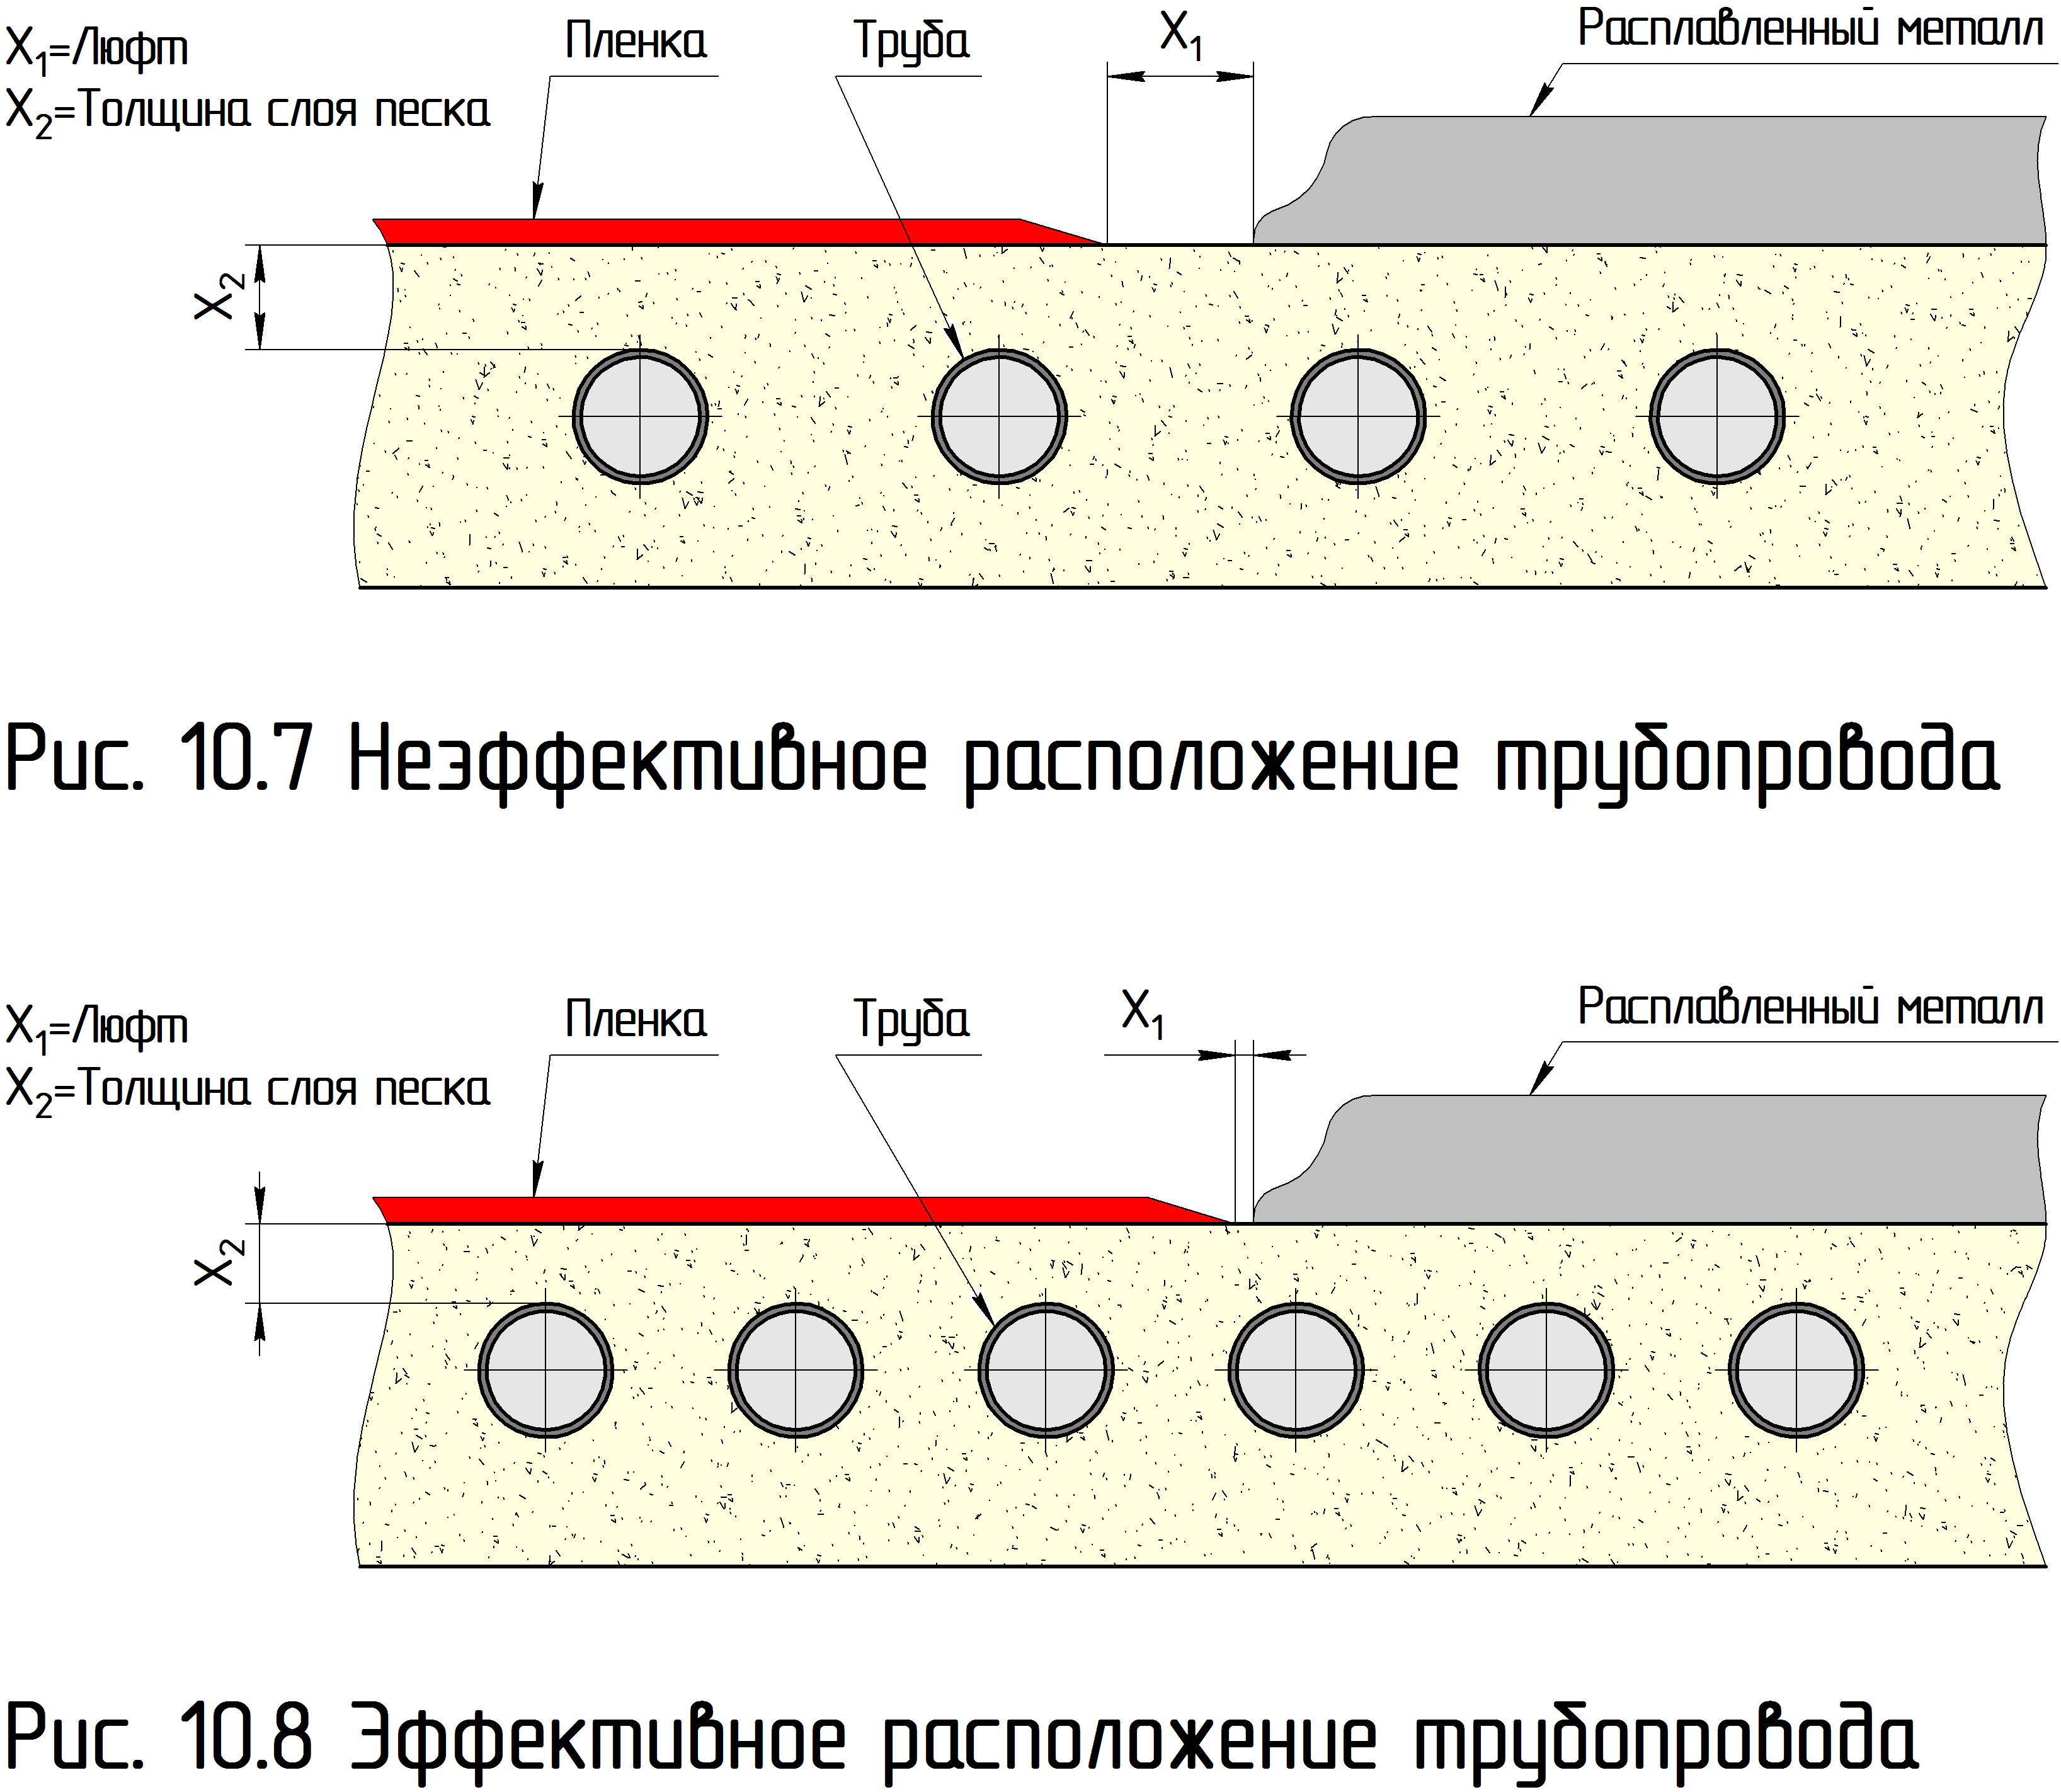
Если количество вакуумных труб и их размер достаточны, а также если они расположены достаточно близко к поверхности формы, как это показано на рис. 10.8, это никогда не приведет к нарушению давления в полости формы.
При конструкции больших опок, внутренние стенки которых оснащены вакуумными окнами, можно также при необходимости отказаться от установки постоянного трубопровода, если используется съемный вакуумный трубопровод.
Этому имеется следующее объяснение:
Предположим, что используется опока шириной в свету 1600 х 1600 мм без постоянного вакуумного трубопровода, а при более сложной модели необходим более интенсивный вакуум в центре формы. Чтобы этого достичь, нужны трубы без резьбовых соединений, но имеющих по бокам близко друг от друга просверленные отверстия. Такие трубы заворачиваются в фнльтровштьную ткань, включая концы труб. Форма наполняется формовочной смесью до тех пор, пока модель не будет как следует закрыта песком, трубы укладываются на песок, торцевыми частями как можно ближе к вакуумным решеткам. Далее изготовление формы происходит как обычно. Таким образом, вакуум нагнетается и через вакуумную решетку, и при помощи вакуумных труб. Со съемным трубопроводом достигается тот же самый эффект, что и с постоянным трубопроводом. Однако так как этот метод очень сложен и сопряжен с большими потерями времени, его рекомендуется применять исключительно для единичных случаев или для работы с опытными установками.
Для измерения и наблюдения за давлением вакуума в любом месте формы рекомендуется установить измерительный прибор, такой как показан на рис. 10.9. В качестве трубы целесообразно использовать 6-миллиметровую трубу Эрмето, завальцованную на конце. Для соединения трубы с манометром используются специальные резьбовые соединения.

Фильтровальный материал для вакуумных труб и окон должен обладать следующими характеристиками:
высокая жаропрочность
хорошая проницаемость и долгий срок службы
Лучше всего зарекомендовала себя мелкая сетчатая фильтровальная ткань из нержавеющей стальной проволоки. Эти материалы для вакуумных решеток и трубопроводов в сборе представляют собой значительную статью расходов при приобретении и хранении их как запасных частей, однако они должны приобретаться отдельно, так как при использовании неоригинальных фильтровальных запчастей или некомпетентном исполнении трубопровода это может привести к нарушениям в системе подачи вакуума
Большое значение также играет жаропрочность материала и сварочные швы, так как всегда существует опасность того, что трубы будут соприкасаться с расплавленным металлом отливки.
И, тем не менее, нет такого фильтровального материала, который выдержал бы такую температурную нагрузку, поэтому необходимо во время подумать о том, как защитить поверхности элементов вакуумной системы или как их отремонтировать. Если повреждаются вакуумные окна, необходимо срочно поменять фильтровальный материал на решетке. Поврежденные места вакуумного трубопровода можно на время заклеить жаропрочной клейкой лентой. Однако количество таких мест не должно быть слишком большим, так как поверхность всасывания существенно уменьшается, а труба становится непригодной.
Так как расходы на материал для изготовления вакуумных труб относительно высоки, предпринимаются усилия, чтобы не увеличивать расходы на изготовление, дабы не ставить под угрозу фактор экономичности производства. В то же время возможностям для ремонта нового оборудования уделяется особое внимание уже на стадии его проектирования. На рис. 10.10 показана конструкция вакуумной трубы с фильтром.
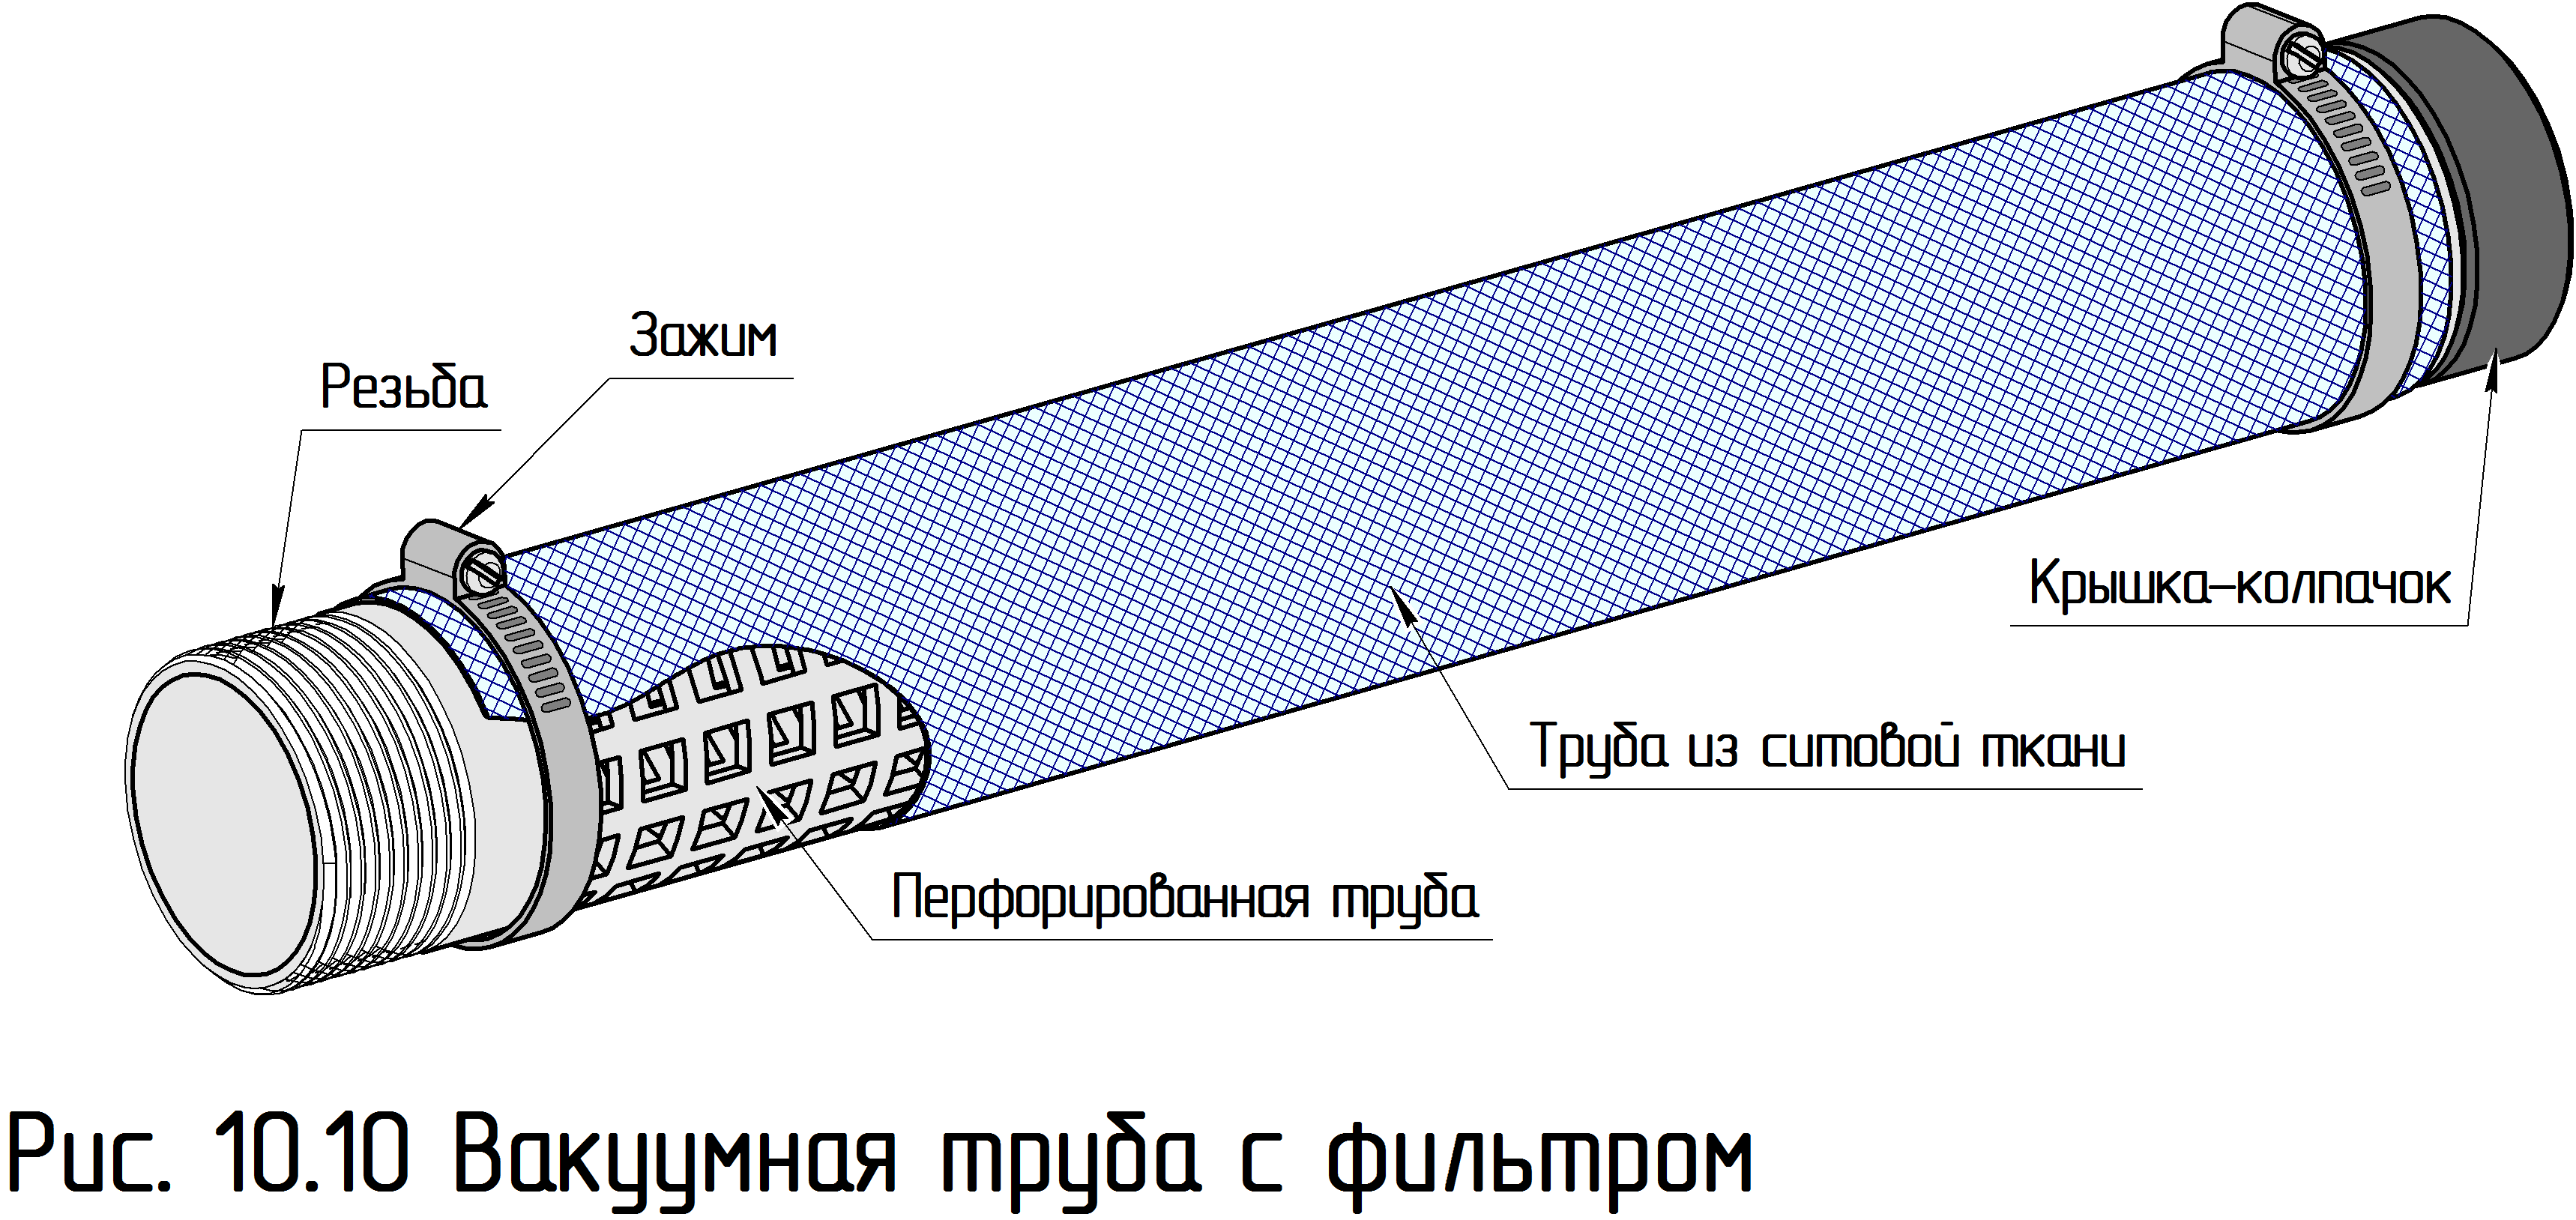
Фильтр на вакуумной трубе можно заменить на другой после ослабления зажима шланга.
Гибкие трубы, например, металлические защитные шланги, какие используются для защиты электрокабеля, не доказали свою эффективность, так как их качество фильтрации недостаточно и их закладка в песок — довольно трудоемкий процесс, требующий больших временных затрат.
Вакуумные окна
Если вакуумные окна располагаются на внутренних стенках опок, они должны занимать примерно от 30 до 50-% площади стенки опоки. Особого внимания заслуживает герметизация вакуумных окон по краям. Лучше всего зарекомендовал себя упругий стойкий силикон (кремнийорганический полимер).
Поверхности вакуумной системы имеют различные конфигурации. В основном, стенка опоки в этом месте выглядит как перфорированный стальной лист, покрытый ситовым материалом. Ситовая ткань фиксирована либо рамой из листового железа, либо защищается от повреждений еще одним листом перфорированной стали или более грубой ситовой тканью. Второй вариант намного более сложный и несет с собой больше проблем при герметизации.
Обратные клапаны
Каждая опока, в основном, оснащена двумя штековыми разъемами для подключения вакуумного шланга. Для каждого шланга предназначен один обратный клапан. Таким образом, представляется возможным передача формы от одной линии подачи вакуума другой так, чтобы подача вакуума не прекращалась. Сначала подсоединяется второй шланг, и только потом снимается первый. Обратный клапан, который расположен против работающего штекерного подключения, постоянно находится в закрытом состоянии. И только в короткий промежуток времени, в который происходит переключение, оба клапана могут быть открыты.
Конструкции опок
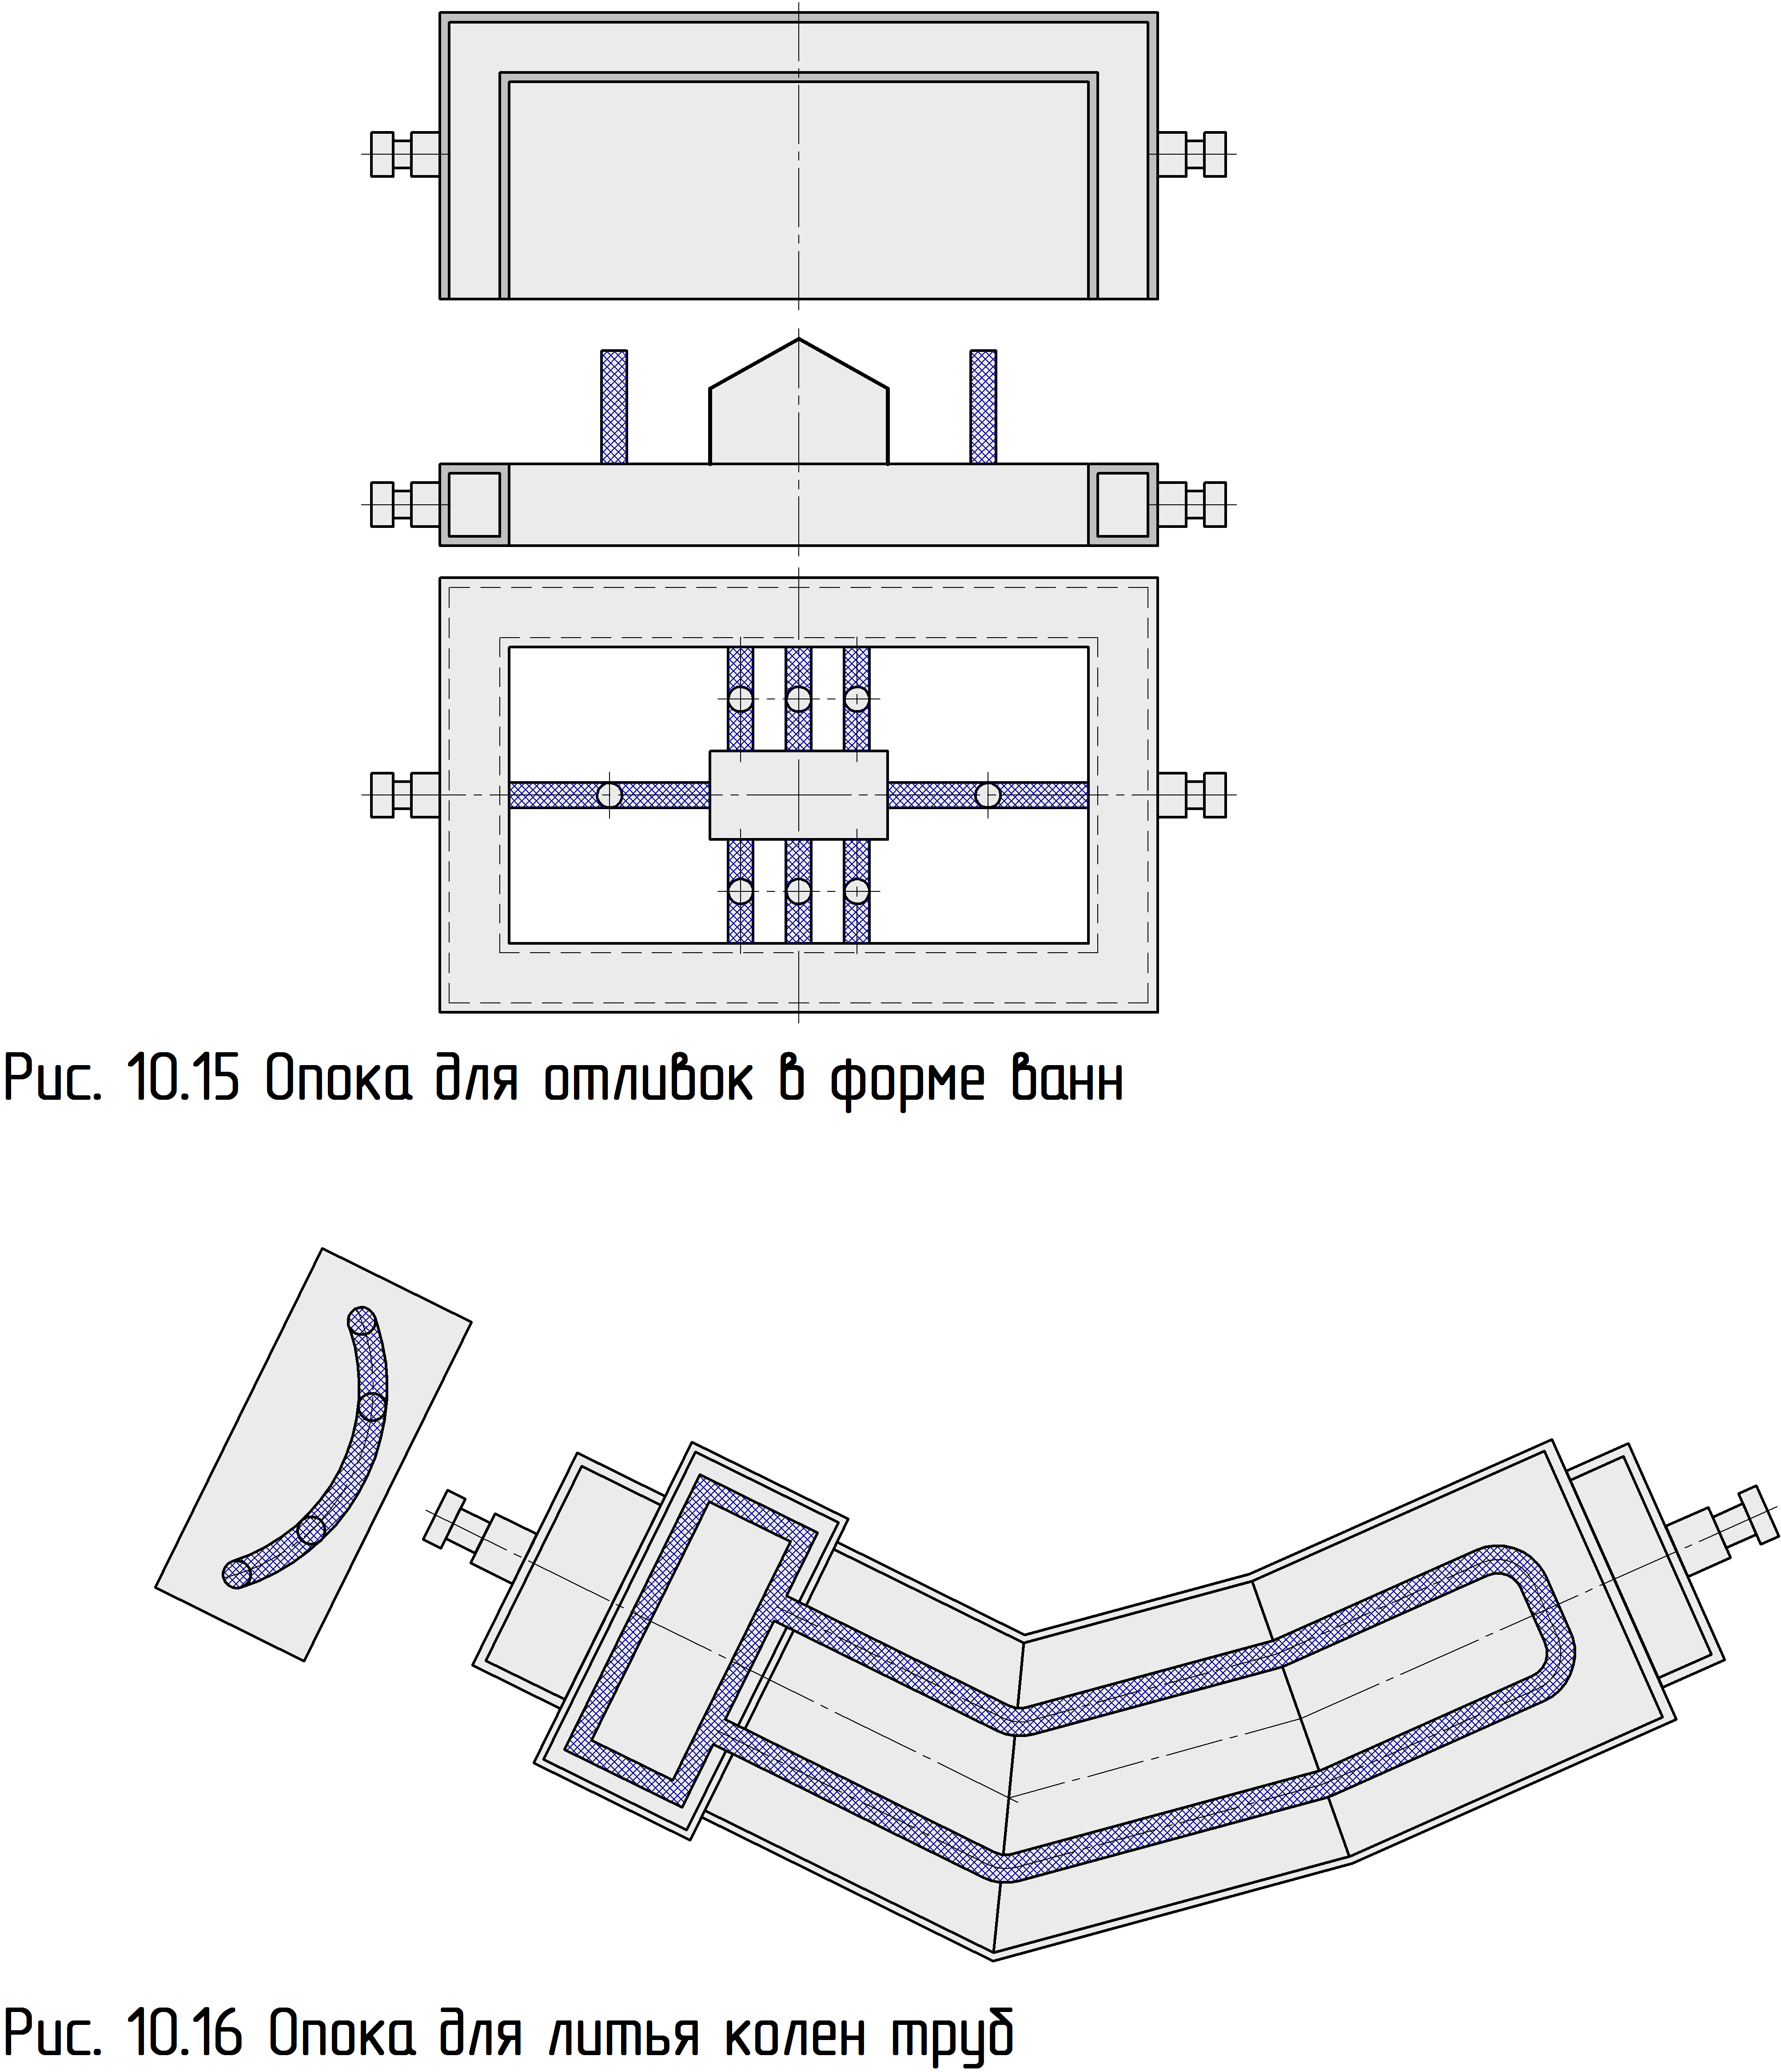
Опоки для литья по V-процессу могут быть приспособлены к соответствующим эксплуатационным условиям, требованиям и пожеланиям на любом литейном предприятии.
Различные разновидности опок изображены на рисунках 10.11 — 10.16.

Примеры конструирования опок
Необходимо сконструировать опоку с эффективным размером 1000 х 1000 х 100/200 мм. Сначала должна быть определена высота опоки. Расстояние от середины трубы до верхнего края опоки составляет 60 мм. Расстояние между серединой трубы и верхним краем модели будет составлять в этом случае 50 мм.
Таким образом, высота нижней опоки оценивается в 310, а верхней — 210 мм.
Если предположить, что эффективная длина вакуумной трубы составляет 850 мм, то с каждого конца остается по 75 мм на резьбовой штуцер, резьбовое соединение и сварную муфту в стенке опоки. При внешнем диаметре ок. 40 мм каждая вакуумная труба имеет перфорированную поверхность 40 х 3,14 х 850 х 107.000 мм2 .
Общая площадь внутренних стенок верхней опоки составляет 1000 х 210 х 4 х
840.000 мм2. Половина этой площади, а именно 420.000 м2, должны быть предусмотрены как рабочая площадь вакуумных устройств. Так как каждая труба вакуумного трубопровода имеет эффективную площадь в 107.000 мм*, го для верхней опоки достаточно 4 труб.
Общая площадь внутренних стенок в нижней опоке равна 1000 х 310 х 4 = 1.240.000 мм*. 50® о этой площади составляют 620.000 мм*, вследствие чего для нюкней опоки необходимо предусмотреть 6 ваку умных труб.
Если материал фильтра имеет свободную проходимость в 12 — 17° о. то все условия для безу пречного фу нкционирования опоки считаются выполненными.
ПРИМЕЧАНИЕ: Практикуется следующий прием: если это необходимо, в отверстие вакуумной трубы вкручивается пробка. Однако это выходит дороже, если в последствии становится необходимым приварить дополнительный соединительный штуцер для отсутствующей ваку умной тру бы.
Поэтому рекомендуется при изготовлении опоки приваривать в ее стенку большее количество штуцеров, чем это теоретически необходимо.
Если вакуумные окна, расположенные в стенках опоки, используются полностью, может быть сокращено количество вакуумных труб.
Если речь идет о моделях сложной конфигурации, вакуум в которых не может поддерживаться при помощи вакуумных труб, можно использовать дополнительную вакуумную камеру (рис. 10.17). Такая камера имеет либо отдельное подключение к вакууму, либо подвод по соединительному трубопроводу к стенке опоки.

Техобслуживание опоки
Хотя механическая нагрузка на опоки не высока, обязательно необходим постоянный технический контроль их состояния. Он включает в себя несколько пунктов:
а) Регулярная чистка опок
б) Регулярная проверка состояния направляющих болтов и втулок
в) Регулярный осмотр поверхностей системы вакуума на предмет повреждений
г) Регулярный контроль рабочего состояния обратных клапанов
Сложные опоки из двух или трех частей
Хотя это и не просто, но, в зависимости от конструкции модели, возможно изготавливать опоки из нескольких частей. Необходимо всегда помнить, что всю полость опоки должна плотно облегать пластиковая пленка. Чтобы этого добиться, обе секции необходимо скрепить скобами, потом надрезать пластиковую пленку и потом опять заклеить клейкой лентой.
Сложные опоки из нескольких частей
На одной линии возможно без проблем работать с опоками, различными по высоте. Модель должна в этом случае устанавливаться на специальное основание, с тем чтобы выровнять общую высоту опок до верхней кромки.
Соответственно, представляется возможным использовать такие сложные опоки из нескольких частей, если, используя различные комбинации, возможно сократить парк опок.
При сборке опок нужно, однако, следить за тем, чтобы поверхности разъема были безупречно уплотнены резиной или пленкой. Части опок должны быть хорошо скреплены направляющими болтами, что предотвратит смещения во время кантования и, как следствие, смещение отливок